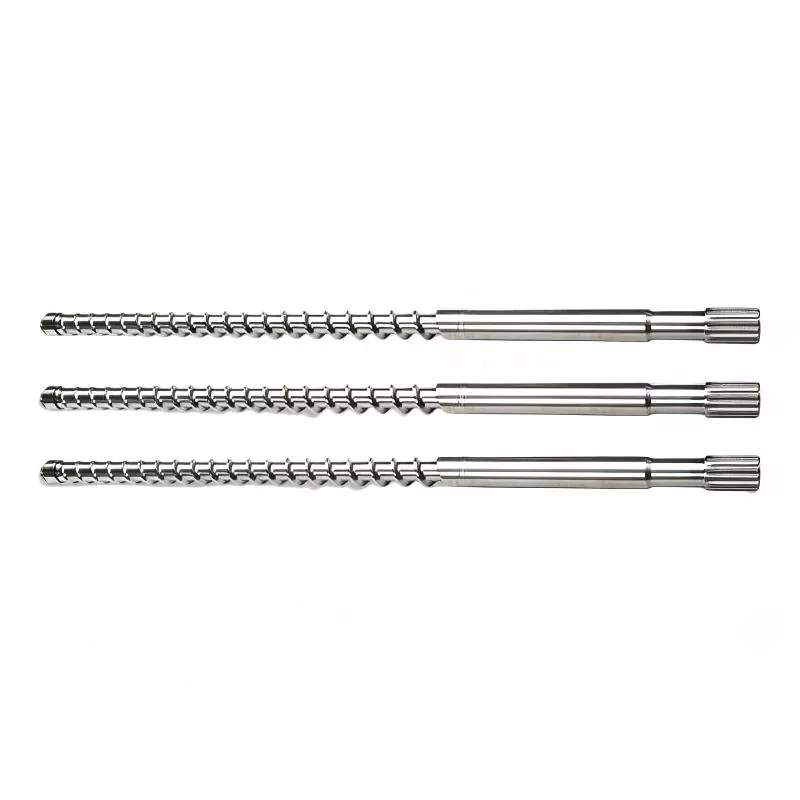
プラスチック射出小ねじ
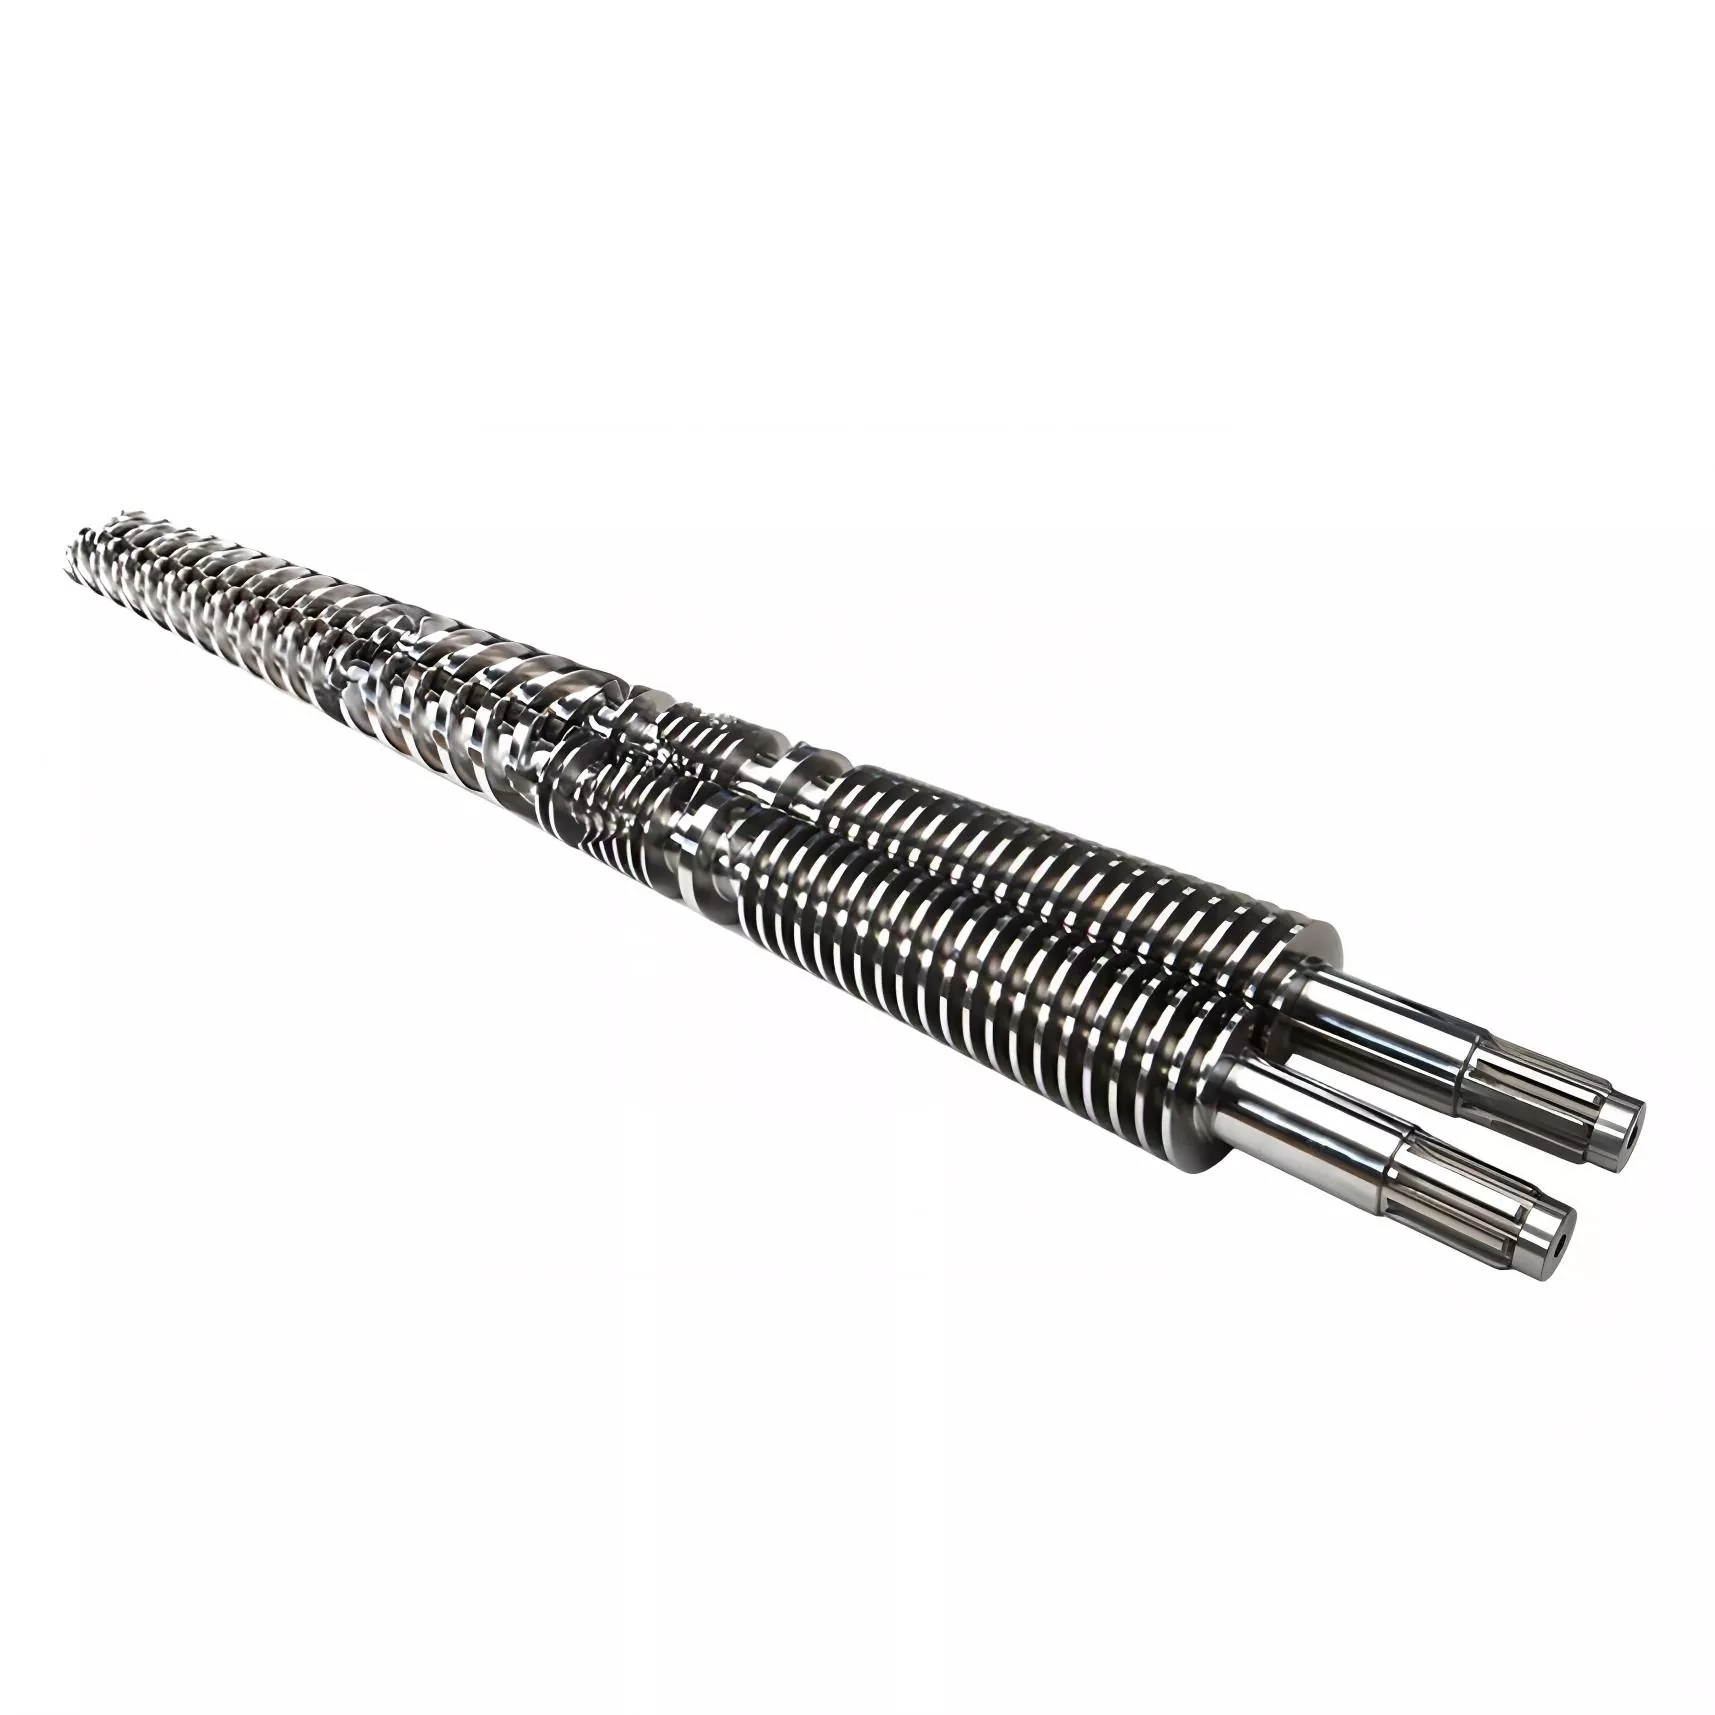
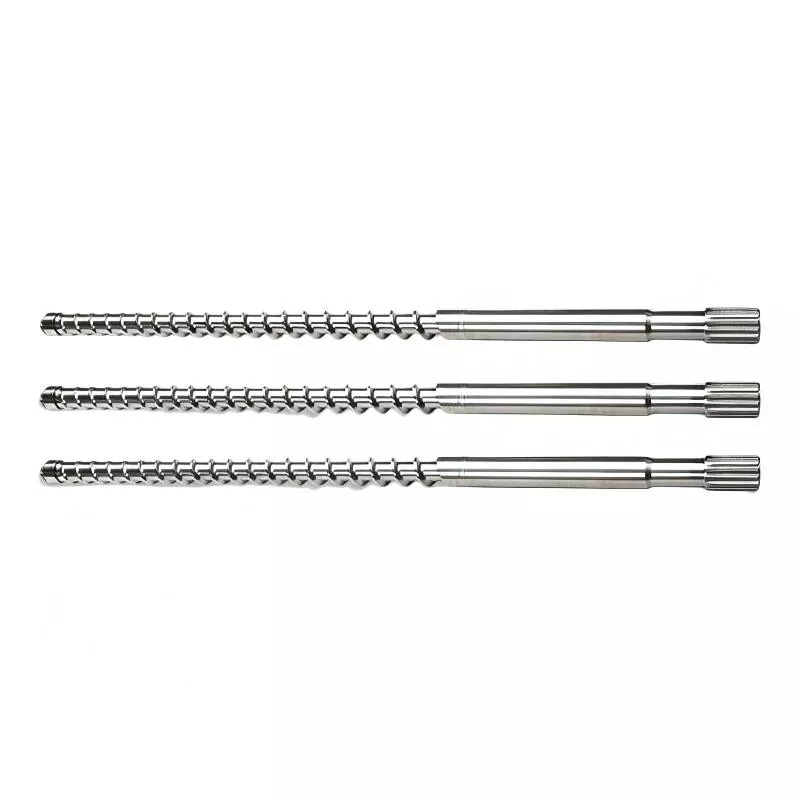
HAPPY PLASTICS から高品質のプラスチック射出小ねじを購入することを歓迎します。当社は中国の信頼できるメーカーです。この製品は全体的な生産効率を大幅に向上させることができます。当社のカスタム設計の幾何学的プロファイルは、均一な溶融を実現し、ショット間の重量の一貫性を安定させ、成形不良率を最大 18% 削減します。
信頼できる中国のプラスチック射出成形小ねじメーカーからの調達により、生産ラインのノンストップの安定稼働が保証されます。 HAPPY PLASTICS は、高精度 5 軸 CNC フライス加工と高度なバイメタル合金肉盛溶接を採用し、長寿命のネジを製造しています。これらの製品は、飛行面の摩耗を解決し、消費電力を削減し、材料切り替えや色切り替え時の黒い斑点欠陥を根絶します。
構造構成
複雑な熱的および機械的負荷の下でも安定した性能を維持するために、HAPPY PLASTICS のプラスチック射出成形小ねじは、さまざまな成形樹脂に合わせた的を絞った冶金処理を採用しています。
• SACM645 (38CrMoAlA) 窒化鋼:72時間深ガス窒化処理、表面硬度≧950HV、有効窒化深さ0.5~0.7mm。 PP、PE、ABSなどの非研磨性の一般プラスチックに最適です。
• SKD61 & DC53 完全焼入れ鋼:HRC56~60の真空熱処理が施されており、耐トルク性に優れ、PCやPMMAなどの硬質透明樹脂に適しています。
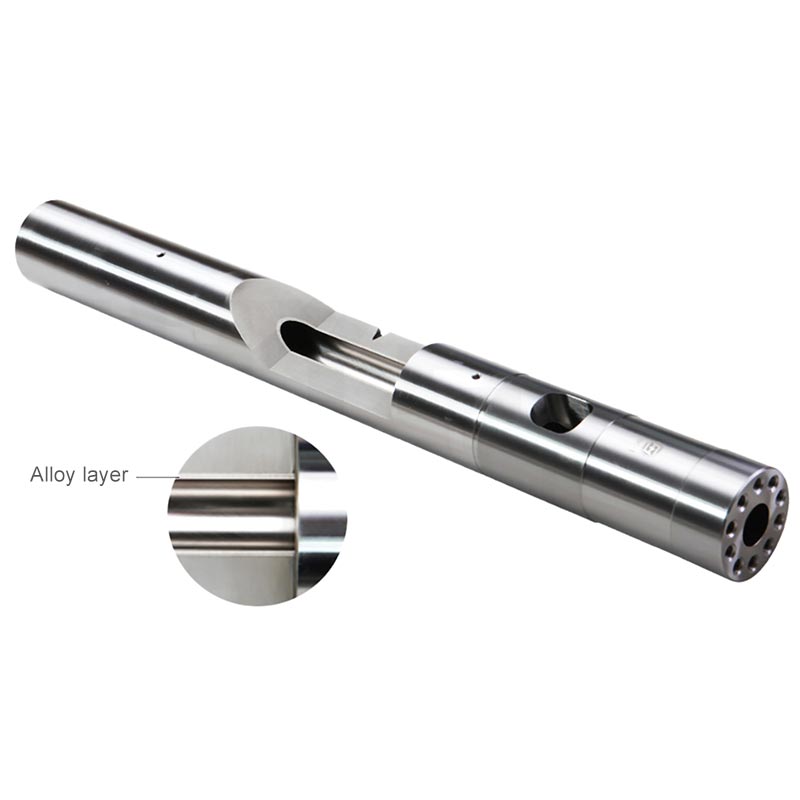
• 炭化タングステンバイメタルクラッディング:スクリューフライト上部に溶接された 1.5 ~ 2.0 mm の合金層、硬度 HRC 62 ~ 65、30% ~ 50% のガラス繊維強化プラスチックによる摩耗に効果的に抵抗します。
• シャフト真直度公差:バレル内壁の一方的な摩擦や傷の損傷を避けるために、全長の真直度は 0.02 mm 以下に制御されています。
成形樹脂に合わせた適切なネジ形状のマッチング
一般的な標準スクリュープロファイルは、コンポーネントの摩耗を引き起こしやすく、サイクル効率を低下させます。原材料に応じてカスタマイズされたプラスチック射出成形小ねじを選択すると、耐用年数が延長され、成形サイクルが短縮されます。
勾配圧縮スクリュー (長い移行セクション)
遷移領域はスクリュー全長の40%~50%を占め、緩やかな熱伝達を実現します。 PVC や POM などの熱に弱い結晶性プラスチックに最適で、局所的な過度のせん断を回避し、最終製品の黄変を防ぎます。
アブラプトトランジションスクリュー(ショートトランジションセクション)
わずか 1 ~ 2 ピッチの急速な圧縮転移で、PA66 ナイロンや PET などの明確な融点を持つ非晶質樹脂用に特別に設計されています。素早い溶解を実現し、固体粒子の詰まりを防ぎます。
バリアスクリュー
補助バリアフライトが追加され、未溶融の固体ペレットと溶融した溶融物を独立したフローチャネルに分離します。高速パッケージング生産において溶けていない粒子を完全に排除し、生産能力を 22% 向上させます。
日常のメンテナンスと操作の仕様
標準化された操作ルールにより、プラスチック射出成形小ねじの早期疲労変形を効果的に防止できます。
• コールド スタートアップを禁止します。ヒーターが設定温度に達した直後に射出モーターを始動させないでください。ヒートソーキングを 15 ~ 20 分間維持して、フライト ルートのギャップに残ったプラスチックを完全に溶かし、高トルクによるスクリュー シャフトの破損を防ぎます。
• アルカリパージ操作基準:腐食性樹脂(難燃性ABS、PVC)から一般プラスチックに切り替える場合は、酸性揮発性ガスを中和するために高分子量PMMAまたは特殊なパージコンパウンドで速やかにバレルをフラッシュしてください。
• 充填材料の回転直線速度を制限する:ガラス繊維強化コンパウンドを加工する場合は、スクリュー表面の線速度を 0.2 m/s 以下に制御してください。回転が速すぎるとガラス繊維の研磨が促進され、バイメタルフライトの寿命が短くなります。
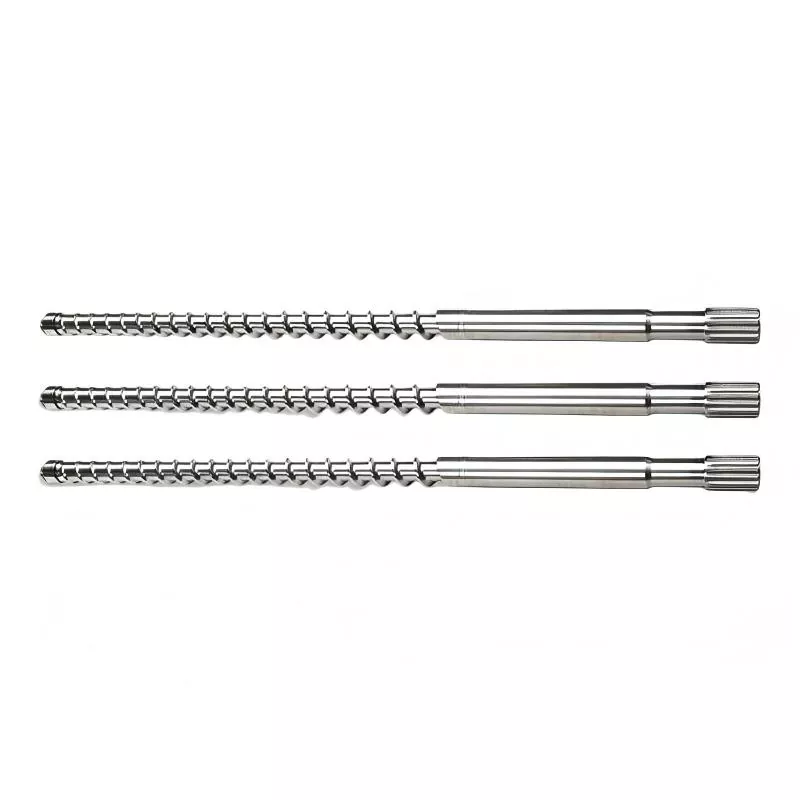
摩耗したネジの交換判断基準
工場は、突然の設備故障を回避するために、リアルタイムの生産データを通じてプラスチック射出小ねじの交換が必要かどうかを判断できます。
|
検知項目 |
通常の標準 |
交換クリティカル値 |
対応する成形欠陥 |
|
フライトとバレル間のラジアル隙間 |
0.03mm~0.06mm |
≧0.15mm |
激しい溶融物の逆流、不安定な可塑化時間 |
|
メルトクッション長の変動 |
±0.5mm |
≧±3.0mm |
不安定な部品重量、頻繁なショートショット |
|
シャフトのラジアル振れ(真直度) |
≤ 0.02 mm |
≧0.08mm |
局部バレル内壁傷、金属不純物黒点 |
よくある質問
Q:高流動PPを一般的なスクリューで成形すると、完成品に溶け残りやシルバーストリークが発生します。根本的な原因は何ですか?
A: この問題は、高流動樹脂の L/D 比と圧縮プロファイルが一致していないために発生します。原料が供給セクションを通過する速度が速すぎるため、バレルヒーターから均一な熱を吸収できません。カスタマイズされたバリアタイプのプラスチック射出小ねじに置き換えることで、固相と溶融相を物理的に分離できます。すべてのペレットが狭いクリアランスを通過して完全に可塑化され、表面の外観上の欠陥が徹底的に除去されます。
Q: バイメタル コーティングを損傷せずに、スクリュー フライト上の固化した残留プラスチックを洗浄するにはどうすればよいですか?
A: プラスチックを燃やすためにガストーチを使用しないでください。局所的な過熱により、熱処理された金属の結晶構造が破壊され、バイメタル合金層の硬度が低下します。熱いうちにネジを引き抜き、銅線メッシュ、真鍮ブラシ、またはアルミニウム製スクレーパーで残留物を取り除きます。硬質エンジニアリング プラスチックの場合は、ベースの工具鋼を損傷することなく樹脂を軟化させるために、ネジを 350°C 未満のオーブンに入れます。
Q: 生産ラインでは、80% の標準 ABS と 20% のガラス繊維入りナイロンが混合されています。窒化ネジとバイメタルネジの選び方は?
A: ガラス繊維素材をたまにでも使用する場合、通常の窒化ネジは 0.5 mm の薄い窒化層が摩耗すると急速に摩耗します。ガラス繊維は研磨媒体として機能し、その下の柔らかいベーススチールを素早く研磨します。混合生産ラインではバイメタルプラスチック射出小ねじを採用する必要があります。タングステンカーバイド合金クラッディングは、ナイロン成形中にフライトトップを保護すると同時に、日常の ABS 生産でも安定して機能します。
お問い合わせを送信
連絡先情報
-
住所
中国浙江省舟山市定海区金塘鎮大豊橋興東路217号
-
-
射出成形機のバレル、射出成形機のスクリュー、押出機のギアボックス、価格表などに関するお問い合わせは、メールに残していただければ24時間以内にご連絡させていただきます。


ニュースのおすすめ