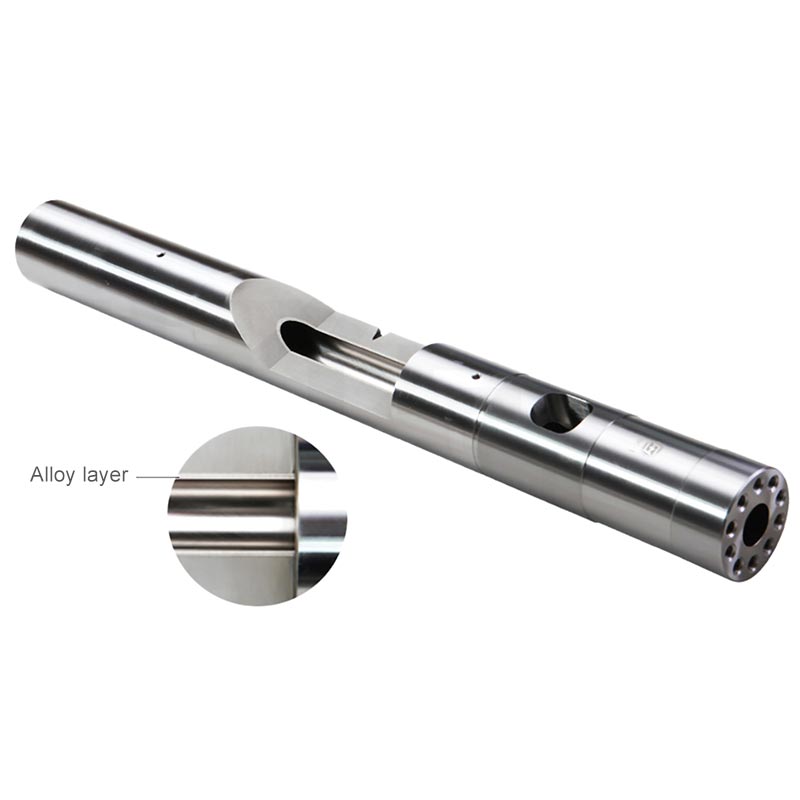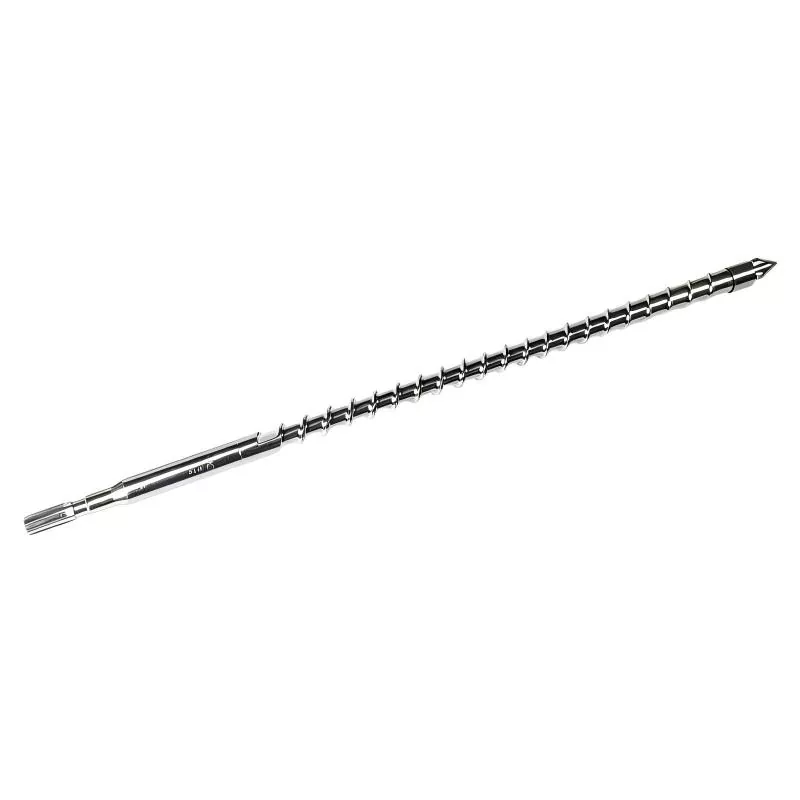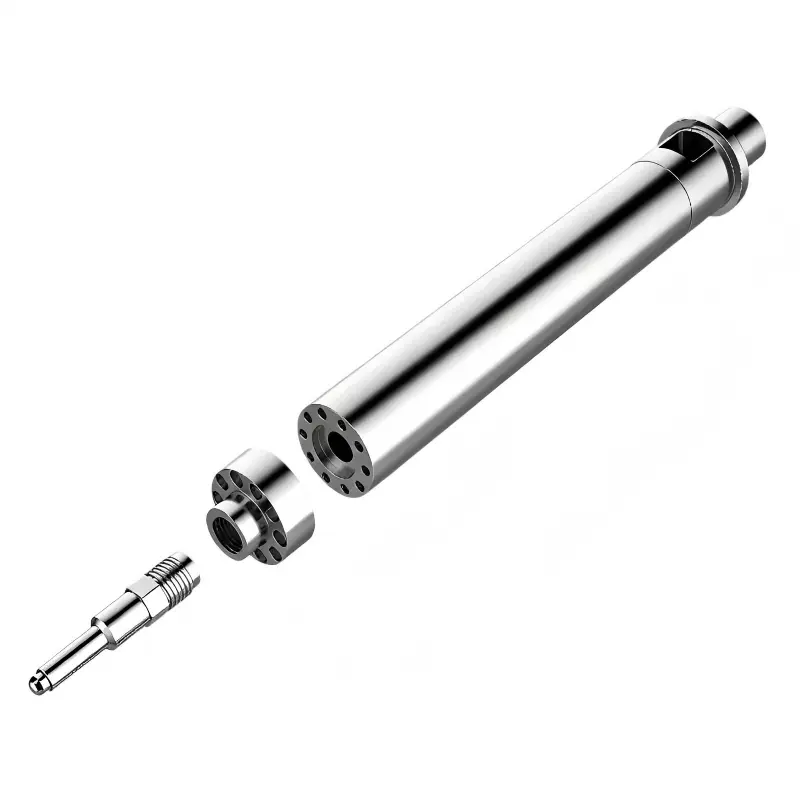
射出成形用スクリューバレル
信頼できる中国メーカーから射出成形用スクリュー バレル アセンブリを購入したいと考えている世界的な調達マネージャー向けに、HAPPY は過酷な連続射出成形作業条件に適応した高品質の高耐久バイメタル ソリューションを提供しています。高級合金鋼で製造されたこの一体型スクリューとバレルのアセンブリは、溶融圧力を安定させ、ガラス繊維フィラーに対する全体的な耐摩耗性を向上させ、計画外の生産ダウンタイムを効果的に削減し、高精度の成形部品の一貫した生産を保証します。
需要の高いプラスチック成形生産ラインの運用効率と生産能力を高めるには、HAPPY のオリジナル メーカーから直接、射出成形用スクリュー バレル アセンブリの卸売を調達することが最適な調達ソリューションです。当社の ISO9002 認証取得工場では、5 軸 CNC 精密加工と 72 時間の深層ガス窒化処理を採用し、超精密クリアランスマッチングを実現しています。このアップグレードされた構造設計により、均質な可塑化性能が保証され、一般的なショートショット欠陥が解決され、最終プラスチック製品の安定したワンショット重量の一貫性が維持されます。
産業応用シナリオ
従来の単一窒化スクリューおよびバレル部品は、高サイクル射出圧力、腐食性難燃性添加剤、および高比率のガラス繊維充填環境下で、急速な摩耗と性能低下に悩まされます。 HAPPY カスタマイズされた射出成形スクリュー バレルは、コンポーネントの早期故障を回避するために最適化された冶金学的配合と熱構造設計を採用しており、以下のような多様なハイエンド製造業にサービスを提供しています。
1. 自動車射出成形産業
この製品は、エンジン バルブ カバー、インテーク マニホールド、自動車構造ブラケットなどのエンジン周辺部品に適用される 30% ~ 50% のガラス繊維強化 PA6/PA66 材料を加工するために特別に開発されました。従来の可塑化コンポーネントは、強化プラスチックによる激しい磨耗に対して脆弱でした。当社のバイメタル スクリュー バレル アセンブリは、全体的な耐摩耗性を大幅に向上させ、耐用年数を 35% 以上延長し、大トン数の自動車射出成形ラインの長期ノンストップ稼働をサポートします。
2. 精密電子部品
薄壁の電子コネクタ、小型スイッチ、高性能エンジニアリング プラスチック (LCP、PPS) で作られたプラスチック ハウジングには、成形中の極めて安定した熱および圧力制御が必要です。この適合した射出成形用スクリュー バレルは、厳密な寸法公差と安定した溶融圧力を維持し、バリ、ショート ショット、わずかな寸法偏差など、頻繁に発生する複数キャビティ成形の欠陥を排除します。
3. 医療機器
医療グレードの PC、COC、PS 原料の場合、摩耗したバレル内壁から落ちた金属破片や材料の熱劣化により、フルバッチ製品の不合格が発生します。当社の鏡面研磨された耐食性合金可塑化コンポーネントは、汚染のない材料搬送と均一な可塑化を実現し、注射器、ピペット、医療機器ハウジングなどの高精度医療消耗品の生産需要に完全に応えます。
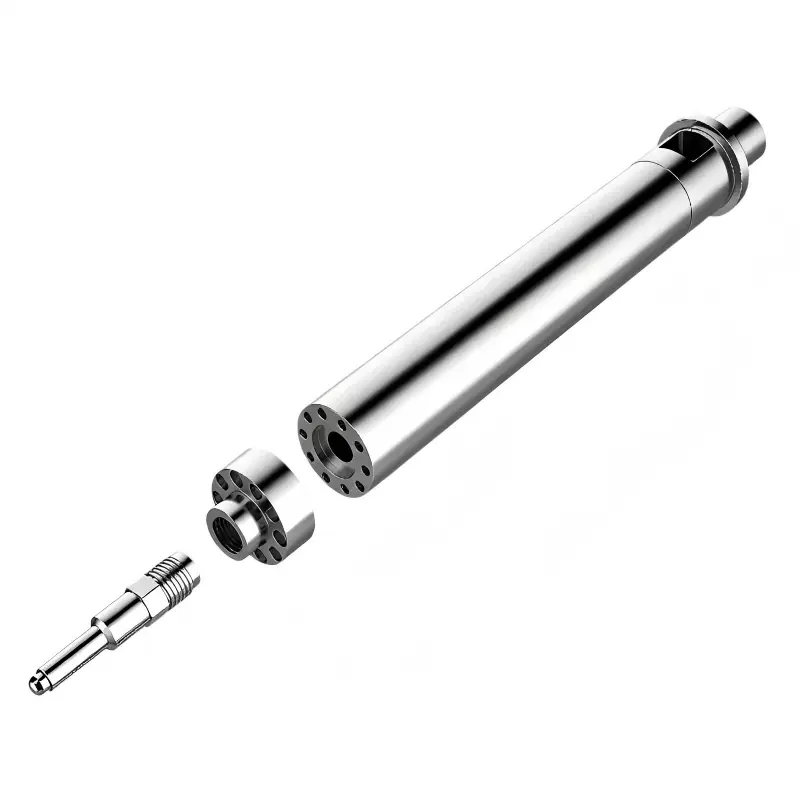
技術仕様
すべての射出成形スクリューバレル製品は、標準化された工業工学パラメータに厳密に従って製造されており、追加の変更を加えることなく、既存の射出成形装置の 100% プラグアンドプレイの代替品を実現します。
|
エンジニアリングパラメータ/性能指標 |
専門的な技術仕様 |
|
ベース原料 |
高強度38CrMoAlA(SACM645)合金鋼/高級焼入SKD61ダイス鋼 |
|
表面強化技術 |
バレル用の高速遠心バイメタルライニング。スクリューフライト用プラズマ合金溶射 |
|
バイメタル合金層の厚さ |
1.5 mm ~ 3.0 mm の完全に統合された炭化タングステンベースの保護層 |
|
表面硬度グレード |
窒化バージョン: ≥ 950 HV;バイメタルバージョン: HRC 58 - 66 |
|
内穴真直度 |
≤ 0.02 mm/m でスクリューとバレル間の偏心摩擦を防止 |
|
内壁表面粗さ |
Ra0.4μmまでの鏡面研磨により樹脂の炭化や材料の滞留を回避 |
|
カスタマイズ可能なネジ径範囲 |
フルレンジ射出成形機モデルの場合はØ18 mm~Ø300 mm |
主要な競争上の利点: HAPPY と協力する理由
HAPPY は 1990 年に設立され、射出可塑化コアコンポーネントに焦点を当てた専門メーカーです。当社は、次のような技術的利点をターゲットにして、プラスチック加工業者の実際の製造上の課題を解決することに重点を置いています。
1. 先進のバイメタル技術により4倍の長寿命を実現
ほとんどの低コストのアフターマーケットサプライヤーは、浅い表面の窒化処理のみを採用しており、その耐摩耗層はガラス繊維強化プラスチック処理では6か月以内に摩耗します。 HAPPYは成熟した高速遠心鋳造技術を採用し、厚くコンパクトなバイメタル合金層を射出成形用スクリューバレルの母材と一体的に融合させます。高硬度の保護ライニングにより安定したマッチングクリアランスを長期間維持し、通常の窒化品に比べ4倍の長寿命を実現します。
2.安定した溶融圧力と完全な材料逆流防止
熱処理中の応力除去が不十分だとバレルの変形が発生し、さらに射出手順中の溶融物の逆流や圧力変動が発生します。 CNC深穴ボーリング盤と縦型ホーニング設備を備え、全体の真直度を0.02mm以内に厳密に管理しています。超精密なフィッティングクリアランスにより、溶融物の逆流を徹底的にブロックし、安定した射出圧力を確保し、すべての成形品のショット重量を安定させます。
3. 多様なプラスチック材料に合わせたカスタマイズされたネジ形状
私たちは、普遍的なフリーサイズのネジ設計を拒否します。ポリマー材料が異なると、せん断熱感度と溶融特性が大きく異なります。当社の専門エンジニアリングチームは、熱に弱いPVC、透明光学PMMA、高粘度MIM粉末冶金材料を対象に、実際の加工材料に応じてスクリューL/D比、圧縮比、溝深さをカスタマイズします。カスタマイズされた熱構造により均一な熱伝導が実現し、局所的な過熱による材料の黄ばみや黒点欠陥を回避します。
カスタム生産プロセス
1.1:1次元の再現: 当社は、オリジナルの OEM 図面を検証するか、お客様が提供する摩耗サンプルに基づいてフルサイズのマッピングを実施し、ピンホール、ヒーターの溝、位置決めキー、およびネジ付きインターフェイスの許容誤差がゼロであることを保証します。
2. 多段階のストレス軽減治療:複数の焼き戻しおよび応力除去プロセスにより、内部処理応力が除去され、長期の高温作業条件下での部品の熱変形が防止されます。
3.超音波非破壊検査:すべての完成品は熱処理後に超音波探傷検査を実施し、内部の微細孔や鋳造亀裂などの隠れたリスクを排除します。
4.プロフェッショナルな耐航性のある梱包:すべてのアセンブリは工業用防錆油でコーティングされ、真空防湿フィルムで密封され、長距離海上輸送中の塩害や衝突による損傷に耐えられるように強化された輸出用木製ケースに梱包されています。
よくある質問
Q1: マッチドペア加工はセット全体にどのようなメリットをもたらしますか?
A: Synchronized paired processing keeps the clearance tolerance consistent all the way. This design avoids local friction overheating and uneven flight abrasion, and greatly extends the service life of this Inject Mold Screw Barrel.
Q2: 品質問題に対するアフターセールス保証ポリシーは何ですか?
A: 射出成形用スクリューバレルのすべての製造上の欠陥および寸法の不一致に対して、90 日間の無料交換保証を提供します。当社の専門的なアフターセールス チームは、射出パラメータのデバッグ、プロセスの最適化、オンサイトの欠陥解決ガイダンスなどの技術コンサルティングを生涯無料で提供し、バイヤーが生産廃棄率を効果的に削減できるよう支援します。
Q3: 長時間連続生産すると黒点やカーボンが付着する原因は何ですか?
A: これは主に、可塑化ユニット内の材料の停滞デッドゾーンによって引き起こされます。当社の超鏡面研磨は残留物の蓄積を排除し、最適化されたフロー チャネルにより、不純物が焼けることなくスムーズな溶融循環が保証されます。
ホットタグ: 射出成形用スクリューバレル、可塑化スクリューバレル、スクリューバレル交換
お問い合わせを送信
連絡先情報
-
住所
中国浙江省舟山市定海区金塘鎮大豊橋興東路217号
-
-
射出成形機のバレル、射出成形機のスクリュー、押出機のギアボックス、価格表などに関するお問い合わせは、メールに残していただければ24時間以内にご連絡させていただきます。