射出スクリューヘッドは射出成形における可塑化性能をどのように向上させますか?
アン射出スクリューヘッドは射出成形スクリューアセンブリの小さいながらも重要なコンポーネントです。射出中の溶融プラスチックの流れを制御し、保持段階および射出段階での不要な逆流を防止し、安定した溶融圧力とショット品質に貢献します。スクリューヘッドの設計が間違っていたり、材料との適合性が不十分だったり、許容範囲を超えて摩耗したりすると、メーカーは射出圧力が不安定になったり、ショット重量が不安定になったり、混合不良、材料の過度の漏れ、生産停止時間が増加したりする可能性があります。このガイドでは、射出スクリューヘッドの構造、動作原理、材料に関する考慮事項、一般的な問題、メンテナンス要件、および選択基準について説明しており、成形専門家がより多くの情報に基づいた意思決定を行い、機械の信頼性を向上させるのに役立ちます。

目次
- 射出スクリューの頭がなぜそれほど重要なのでしょうか?
- 射出スクリュー頭の構造は何ですか?
- 射出スクリューヘッドはどのように機能しますか?
- ネジの頭が悪いとどのような性能上の問題が発生する可能性がありますか?
- 射出スクリューヘッドにはどのような材質が使用されていますか?
- メーカーはどのようにして適切な射出スクリューヘッドを選択すればよいでしょうか?
- インジェクションスクリューヘッドの摩耗の原因は何ですか?
- 射出スクリューヘッドの寿命を延ばすにはどうすればよいですか?
- 用途別の射出スクリューヘッドの設計上の考慮事項
- インジェクションスクリューヘッドのトラブルシューティングガイド
- よくある質問
- 最終的な考え
射出スクリューの頭がなぜそれほど重要なのでしょうか?
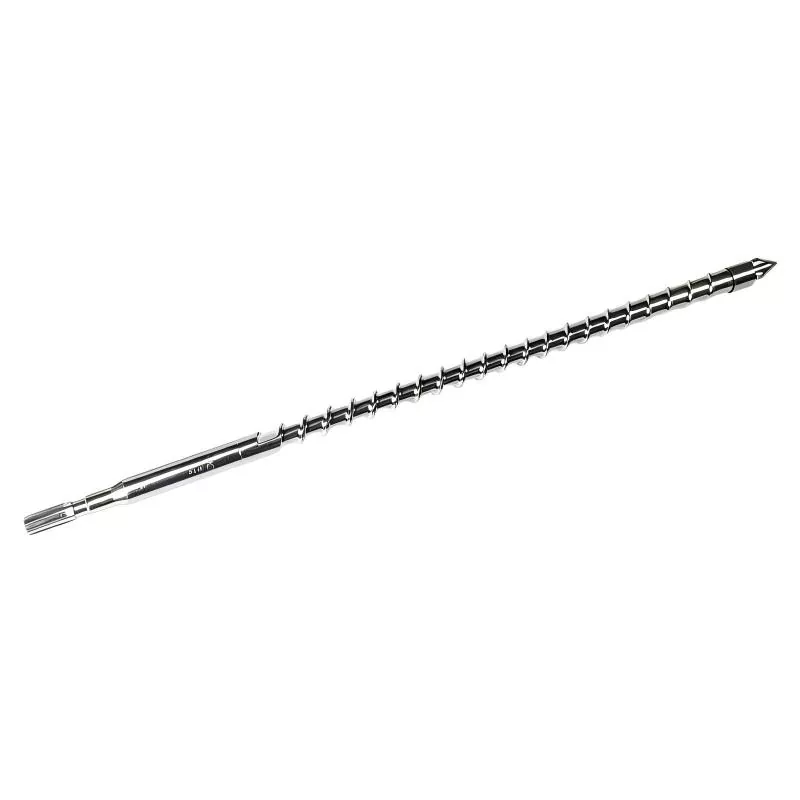
射出成形機では、スクリューはプラスチック材料を金型に搬送、溶解、混合、射出する役割を果たします。通常、スクリューの形状、バレルの状態、加熱システムに多くの注意が払われますが、射出スクリューヘッドスクリュー アセンブリの前端に位置し、射出および可塑化中のメルト フローに直接影響を与えるため、同様に重要です。
ネジの頭は、チェック リング、スラスト リング、ネジの先端などのコンポーネントと連携して効果的な逆止システムを作成します。可塑化中、スクリューが回転し、溶融した材料をバレルの前方に移動させます。射出中、スクリューは前進し、スクリューヘッドアセンブリは溶融ポリマーの制御を支援し、材料が予測可能な圧力と体積で金型内に送り込まれるようにします。
ネジ頭を適切に設計すると、次のような効果が得られます。
- 射出圧力の安定化
- ショット間の再現性が向上
- 溶融物の逆流の減少
- より安定したショット重量
- 可塑化効率の向上
- 溶融材料のより良い制御
- 逆流防止リング周囲の材料漏れを低減
- コンポーネントの早期故障リスクの低減
精密部品、包装製品、自動車部品、医療製品、家庭用品、工業用プラスチック部品を製造するメーカーにとって、これらの利点は製品の品質と製造コストに直接影響を与える可能性があります。
射出スクリュー頭の構造は何ですか?
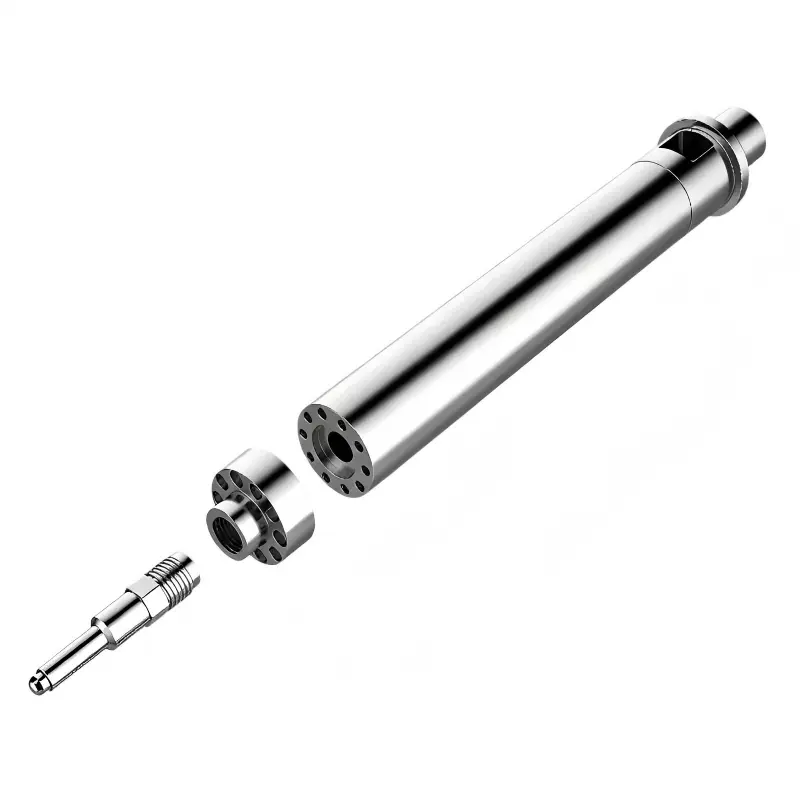
射出スクリューの頭は単なる単一の金属片ではありません。機械の設計とアプリケーションの要件に応じて、フロントエンド アセンブリには複数の調整されたコンポーネントが含まれる場合があります。制御された溶融物の動きを維持するには、寸法、表面状態、材質、公差が連携して機能する必要があります。
| 成分 | 一次機能 | 重要性 |
|---|---|---|
| ネジ頭・ネジ先端 | スクリューの前面を逆止アセンブリに接続し、メルト フローをガイドします | 高い |
| チェックリング | 射出中の溶融プラスチックの後方への動きを制限します。 | 非常に高い |
| スラストリング | 逆流防止弁をサポートし、組立の安定性に貢献します。 | 高い |
| シール面 | 制御されていない物質の漏れを減らすのに役立ちます | 高い |
| ねじ接続 | フロントエンドコンポーネントをネジに固定します | 高い |
正確な構成は、射出成形機のタイプ、スクリューの直径、スクリューの設計、ポリマーの特性、生産要件によって異なります。したがって、外観のみに基づいてネジ頭を交換することはお勧めできません。寸法互換性と適用条件を合わせて評価する必要があります。
射出スクリューヘッドはどのように機能しますか?
射出サイクルはいくつかの段階に簡素化でき、スクリューヘッドの役割はプロセス全体で変化します。
1. 可塑化段階
可塑化中、スクリューは加熱されたバレル内で回転します。プラスチック ペレットは前方に輸送され、熱と機械的せん断によって固体材料が溶融状態に変化します。
溶融プラスチックがスクリューの前に蓄積すると、スクリューは後方に移動して必要なショット量を作り出します。ネジの頭とチェック リングのアセンブリは、適切なシール動作を維持しながら、溶融物が効率的に前進できるようにする必要があります。
2. 射出ステージ
射出が始まるとスクリューの回転が止まり、前進します。スクリューヘッドアセンブリはチェックリングと連携して、溶融物の逆方向の動きを軽減します。
過剰な逆流が発生すると、金型に入る実際の材料の量が意図したショット量と異なる可能性があります。これにより、充填の一貫性の欠如、部品重量の変動、寸法の不安定性、またはショート ショットが発生する可能性があります。
3. 保圧ステージ
キャビティが充填された後、ポリマーの収縮を補償するために保持圧力が加えられます。スクリューヘッドアセンブリは、この段階で安定した溶融制御を維持する必要があります。
逆止システムが磨耗しているか、適合が不十分であると、圧力損失が発生する可能性があります。要求の厳しい用途では、比較的小さなばらつきであっても、製品の寸法や重量の違いとして現れることがあります。
4. 回復段階
射出保持後、再びスクリューが回転して次の射出に備えます。ネジ頭アセンブリは可塑化機能に戻り、システムがサイクルを繰り返すことができるようになります。
この繰り返しの動きは、長い生産工程を通じてネジの頭が大きな機械的ストレスや熱的ストレスを受ける可能性があることを意味します。
ネジの頭が悪いとどのような性能上の問題が発生する可能性がありますか?
射出スクリューの頭が機械や材料と一致しない場合、生産上の問題がすぐに現れるのではなく、徐々に現れることがあります。このため、正確な診断が特に重要になります。
| 観察された問題 | ネジ頭の問題の可能性 | 潜在的な生産効果 |
|---|---|---|
| ショット重量が不安定 | 逆流防止リングの漏れまたは過剰な隙間 | 可変製品重量 |
| 射出圧力変動 | 不均一なシールまたは摩耗 | 不安定な充填条件 |
| 回復時間が長くなる | 不適切な流量特性または摩耗 | 生産性の低下 |
| 物質の漏洩 | シール面の損傷 | 材料の無駄と圧力損失 |
| 充填が不完全 | 逆流または不適切な溶融制御 | ショートショットまたは欠陥 |
| 黒い斑点や汚れ | 表面の損傷または劣化した物質の蓄積 | 外観上の欠陥 |
あらゆる成形上の問題を直ちにネジ頭のせいにしないことが重要です。バレル温度、スクリュー速度、背圧、材料の水分、金型の状態、射出速度、機械制御パラメータによっても同様の症状が発生する可能性があります。したがって、体系的な検査は、単一の症状に基づいてコンポーネントを変更するよりも信頼性が高くなります。
射出スクリューヘッドにはどのような材質が使用されていますか?
材料の選択は、射出スクリューヘッドの寿命に大きな影響を与えます。ポリマーが異なれば、摩耗、腐食、熱暴露、機械的ストレスのレベルも異なります。
一般的な工学的アプローチには、適切な熱処理を施した合金鋼、窒化表面、硬化コンポーネント、または要求の厳しい用途向けの特殊な耐摩耗性材料の使用が含まれます。
| 素材・加工アプローチ | 代表的な利点 | 潜在的な用途 |
|---|---|---|
| 合金鋼 | 優れた強度と機械加工性 | 一般的な射出成形 |
| 窒化鋼 | 表面硬度と耐摩耗性の向上 | 標準および中程度の研磨材 |
| 硬化鋼 | 機械的摩耗に対する高い耐性 | 長期にわたる生産 |
| 耐食性材料 | 腐食性ポリマーに対する優れた耐性 | PVC および化学的に攻撃的な用途 |
| 特殊な耐摩耗合金 | 激しい摩耗に対する耐性の向上 | ガラス入りまたはミネラル入りのポリマー |
ガラス繊維、鉱物充填剤、難燃剤、またはその他の添加剤を含む材料は、部品の摩耗を促進する可能性があります。このような場合、標準のネジ頭では望ましい耐用年数が得られない可能性があります。
メーカーはどのようにして適切な射出スクリューヘッドを選択すればよいでしょうか?
射出スクリューヘッドの選択は、単に機械のブランドやスクリュー直径ではなく、実際の動作条件から始める必要があります。
主な要因には次のようなものがあります。
- マシンの仕様:ネジの直径、バレルの寸法、接続寸法、およびフロントエンドのアセンブリ要件を確認します。
- プラスチック素材:ポリマーが標準、エンジニアリンググレード、充填、強化、腐食性、または高研磨性のいずれであるかを特定します。
- 生産量:大量の連続成形では、耐摩耗性と寸法安定性に対する要求が高まります。
- 射出圧力:高圧用途では、適切な機械的強度と寸法精度を備えたコンポーネントが必要です。
- 温度:処理温度は熱応力と材料の挙動に影響を与えます。
- ショットサイズ:ネジの頭は、機械の実際の射出要件に適している必要があります。
- メンテナンス履歴:以前の摩耗パターンは、交換品を選択する際に貴重な情報を提供します。
- 必要な耐用年数:頻繁に交換すると生産のダウンタイムが発生する場合、低コストのコンポーネントは必ずしも経済的とは限りません。
信頼できるサプライヤーは、コンポーネントを推奨する前に、図面、寸法、機械情報、材料仕様、動作条件を確認できる必要があります。
インジェクションスクリューヘッドの摩耗の原因は何ですか?
射出スクリューヘッドを交換する最も一般的な理由の 1 つは摩耗です。ただし、摩耗速度は用途によって大幅に異なる場合があります。
材料の摩耗
ガラス入りプラスチックや鉱物入りポリマーは、従来のポリプロピレンやポリエチレンよりも研磨性が大幅に高くなる可能性があります。継続的な処理により、重要な表面が徐々に損傷する可能性があります。
腐食
一部のポリマー、添加剤、加工条件によっては、腐食環境が生じる可能性があります。腐食はシール面や寸法精度に影響を与える可能性があります。
過度の温度
推奨温度範囲外で動作すると、材料の劣化が促進され、ネジ アセンブリへの熱応力が増加する可能性があります。
不適切な組み立て
不適切な取り付け、不適切な洗浄、ねじ山の損傷、または不適切な締め付けにより、負荷が不均等になり、コンポーネントが早期に損傷する可能性があります。
不十分なメンテナンス
残留物が蓄積すると、コンポーネントの動きやシールが妨げられる可能性があります。定期的な検査は、連続的に稼働する機械や研磨材を加工する機械では特に重要です。
射出スクリューヘッドの寿命を延ばすにはどうすればよいですか?
一般に、予防メンテナンスは、深刻な摩耗が生産に影響を与えるのを待つよりもコスト効率が高くなります。
- ネジ頭とチェックリングアセンブリを定期的に検査してください。
- 目視検査だけに頼るのではなく、重要な寸法を測定します。
- 計画的なメンテナンス中にポリマー残留物を洗浄します。
- シール面に傷、穴あき、または異常な摩耗がないか確認してください。
- ネジ山と接続部分に損傷がないか点検します。
- 射出圧力とショット重量の変化を監視します。
- 回復時間と成形サイクルの変化を記録します。
- ガラス入り素材やその他の研磨材には特に注意してください。
- コンポーネントを交換する場合は、適切な取り付け手順を使用してください。
- コンポーネントの交換と動作状況を記録してください。
最も有用なメンテナンス指標の 1 つは、成形の一貫性が徐々に変化することです。機械が以前は安定したショット重量を生成していたが、ばらつきが大きくなり始めた場合は、スクリューと逆止めアセンブリを検査プロセスに含める必要があります。
用途別の射出スクリューヘッドの設計上の考慮事項
あらゆる射出成形用途に最適な単一のネジ頭構成はありません。生産要件は大幅に異なる場合があります。
| 応用 | 主な課題 | 重要な考慮事項 |
|---|---|---|
| 汎用プラスチック | 高い生産量 | 確実なシール性と経済的な耐用年数 |
| エンジニアリングプラスチック | より高い処理温度 | 熱安定性と寸法精度 |
| ガラス入りプラスチック | 高い摩耗性 | 耐摩耗性の向上 |
| PVC加工 | 腐食性の処理環境 | 適切な耐食性材料 |
| 精密部品 | 厳密なショット間の一貫性 | 正確な寸法と安定したシール |
| 大量生産 | 長い連続使用時間 | 耐久性と予測可能なメンテナンス間隔 |
このため、経験豊富なコンポーネント メーカーは通常、ネジの頭を個別の交換部品として扱うのではなく、完全な動作環境を考慮します。
インジェクションスクリューヘッドのトラブルシューティングガイド
成形品質が突然変化した場合、次の診断シーケンスは問題を絞り込むのに役立ちます。
- ショット重量の変動を確認します。いくつかの連続した成形部品を比較します。
- 射出圧力を見直してください。安定した条件下での異常な圧力変化を探します。
- 回復動作を確認します。回復時間の予想外の増加は、可塑化性能の変化を示している可能性があります。
- 逆止アセンブリを検査します。摩耗、傷、変形、または材料の蓄積を探します。
- 重要なクリアランスを測定します。目視検査だけに頼らないでください。
- 材料条件を見直します。樹脂または添加剤が最近変更されたかどうかを確認してください。
- 処理パラメータを確認します。温度、スクリュー速度、背圧、射出設定を確認します。
- 過去のメンテナンス記録を比較します。以前の摩耗パターンから、再発する問題が明らかになる可能性があります。
プロセスパラメータを確認した後も同じ問題が続く場合は、スクリュー、バレル、スクリューヘッド、チェックリングアセンブリを詳細に検査することをお勧めします。
よくある質問
射出スクリューヘッドとは何ですか?
射出スクリューヘッドは、射出成形スクリューアセンブリのフロントエンドコンポーネントです。逆流防止リングおよび関連コンポーネントと連携して、可塑化、射出、保圧の各段階での溶融プラスチックの流れを管理します。
射出スクリューの頭が摩耗するのはなぜですか?
一般的な原因としては、研磨性プラスチック、ガラス繊維、鉱物フィラー、腐食性物質、高温、不適切な組み立て、不十分なメンテナンス、長い運転サイクルなどが挙げられます。
射出スクリューヘッドの交換が必要な時期をどのように判断すればよいですか?
警告サインには、不安定なショット重量、射出圧力の変動、材料の逆流の増加、一貫性のない成形品質、異常な回復動作、目に見える表面の損傷、過度の部品クリアランスなどが含まれる場合があります。可能な限り、寸法測定を使用して摩耗を確認する必要があります。
射出スクリューの頭部をカスタマイズできますか?
はい。ネジ頭は、機械の仕様、図面、寸法、材料要件、加工条件、用途のニーズに従って製造できます。カスタマイズは、標準の代替品では十分な耐摩耗性や寸法互換性が得られない場合に特に役立ちます。
研磨性プラスチックのネジ頭は異なりますか?
異なる材料の選択、熱処理、表面処理、または設計上の考慮事項が必要になる場合があります。ガラス充填ポリマーや鉱物充填ポリマーは、多くの非充填プラスチックよりも大幅に大きな摩耗を引き起こす可能性があります。
ネジの頭はショットの安定性に影響しますか?
はい。スクリューの頭と逆止アセンブリは、射出中に溶融プラスチックがどのように効果的に制御されるかに影響します。過度の漏れや摩耗は、ショット重量の変動や成形条件の不均一の原因となる可能性があります。
射出スクリューの頭部はどのくらいの頻度で検査する必要がありますか?
摩耗は材質、温度、生産量、機械の設計、運転条件によって左右されるため、普遍的な検査間隔はありません。大量のアプリケーションや研磨性のあるアプリケーションでは、通常、より頻繁な検査が必要になります。
交換品を注文する際にはどのような情報を提供する必要がありますか?
有用な情報には、機械モデル、ネジの直径、ネジの図面、ネジ頭の寸法、プラスチック材料、添加剤またはフィラー、加工温度、製造用途、および既知の摩耗の問題が含まれます。正確な技術情報を提供することで、互換性のリスクを軽減できます。
最終的な考え
の射出スクリューヘッド比較的コンパクトな部品ですが、射出成形の安定性に与える影響は大きくなります。スクリューヘッドの適切な設計とメンテナンスは、溶融プラスチックの制御、逆流の削減、一貫したショット重量のサポート、射出システム全体の信頼性の向上に役立ちます。
不安定なショット重量、圧力変動、早期摩耗、または再発する成形欠陥を経験しているメーカーにとって、スクリューヘッドとチェックリングアセンブリは細心の注意を払う必要があります。外観や価格だけに基づいてコンポーネントを交換するのではなく、機械の寸法、ポリマーの特性、加工条件、摩耗パターン、予想される生産寿命を合わせて評価することをお勧めします。
舟山ハッピープラスチック機械有限公司プラスチック機械コンポーネントに焦点を当てており、適切な射出スクリューヘッドソリューションを求める顧客に技術サポートを提供できます。標準的な交換品が必要な場合でも、耐摩耗性のソリューションが必要な場合でも、特定の図面やアプリケーション要件に従って製造されたコンポーネントが必要な場合でも、適切な構成を選択することで、予期せぬダウンタイムを削減し、長期的な生産の安定性を向上させることができます。
成形機に信頼性の高い射出スクリューヘッドが必要ですか? 接触舟山ハッピープラスチック機械有限公司機械のモデル、ネジの寸法、材料情報、図面、またはアプリケーション要件を参照してください。当社のチームは、適切なソリューションの評価を支援し、射出成形プロジェクトに専門的な支援を提供します。
関連ニュース
メッセージを残してください


ニュースのおすすめ