射出成形用スクリューバレルはどのように射出成形のパフォーマンスを向上させるのですか?
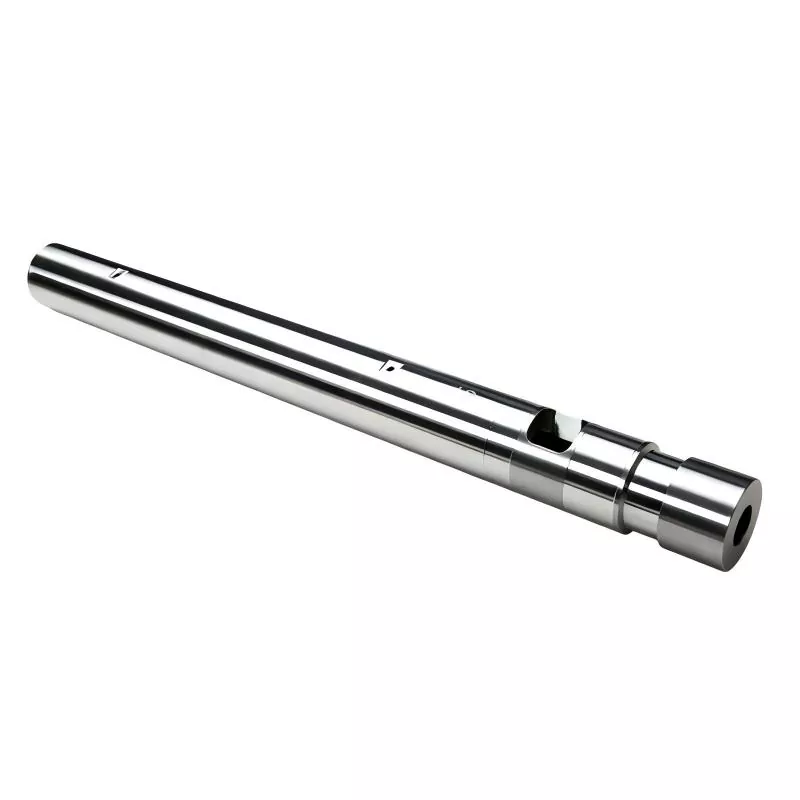
射出成形機は、固体ポリマー ペレットを安定した均質な溶融物に変えるために、スクリューとバレルのシステムに大きく依存しています。スクリューの形状、バレルの材質、表面処理、加工条件、メンテナンス方法が用途に適切に適合している場合、システムは安定した可塑化、予測可能な射出性能、より良い溶融品質、および生産中断の削減をサポートできます。アン射出成形用スクリューバレル したがって、単なる交換部品ではなく、成形の一貫性、部品の寿命、作業効率に直接影響を与える重要な処理要素です。
このガイドでは、射出成形スクリューバレルの動作原理、さまざまなスクリューセクションの役割、一般的な摩耗の問題、重要な選択要素、メンテナンス方法、および加工の問題を診断する実際的な方法について説明します。
目次
射出成形用スクリューバレルとは何ですか?
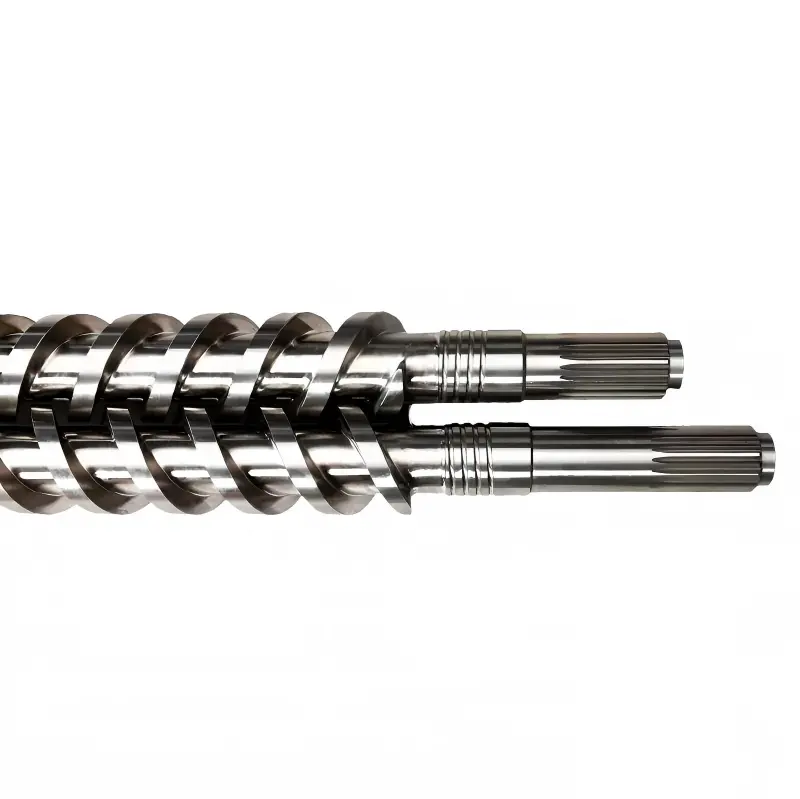
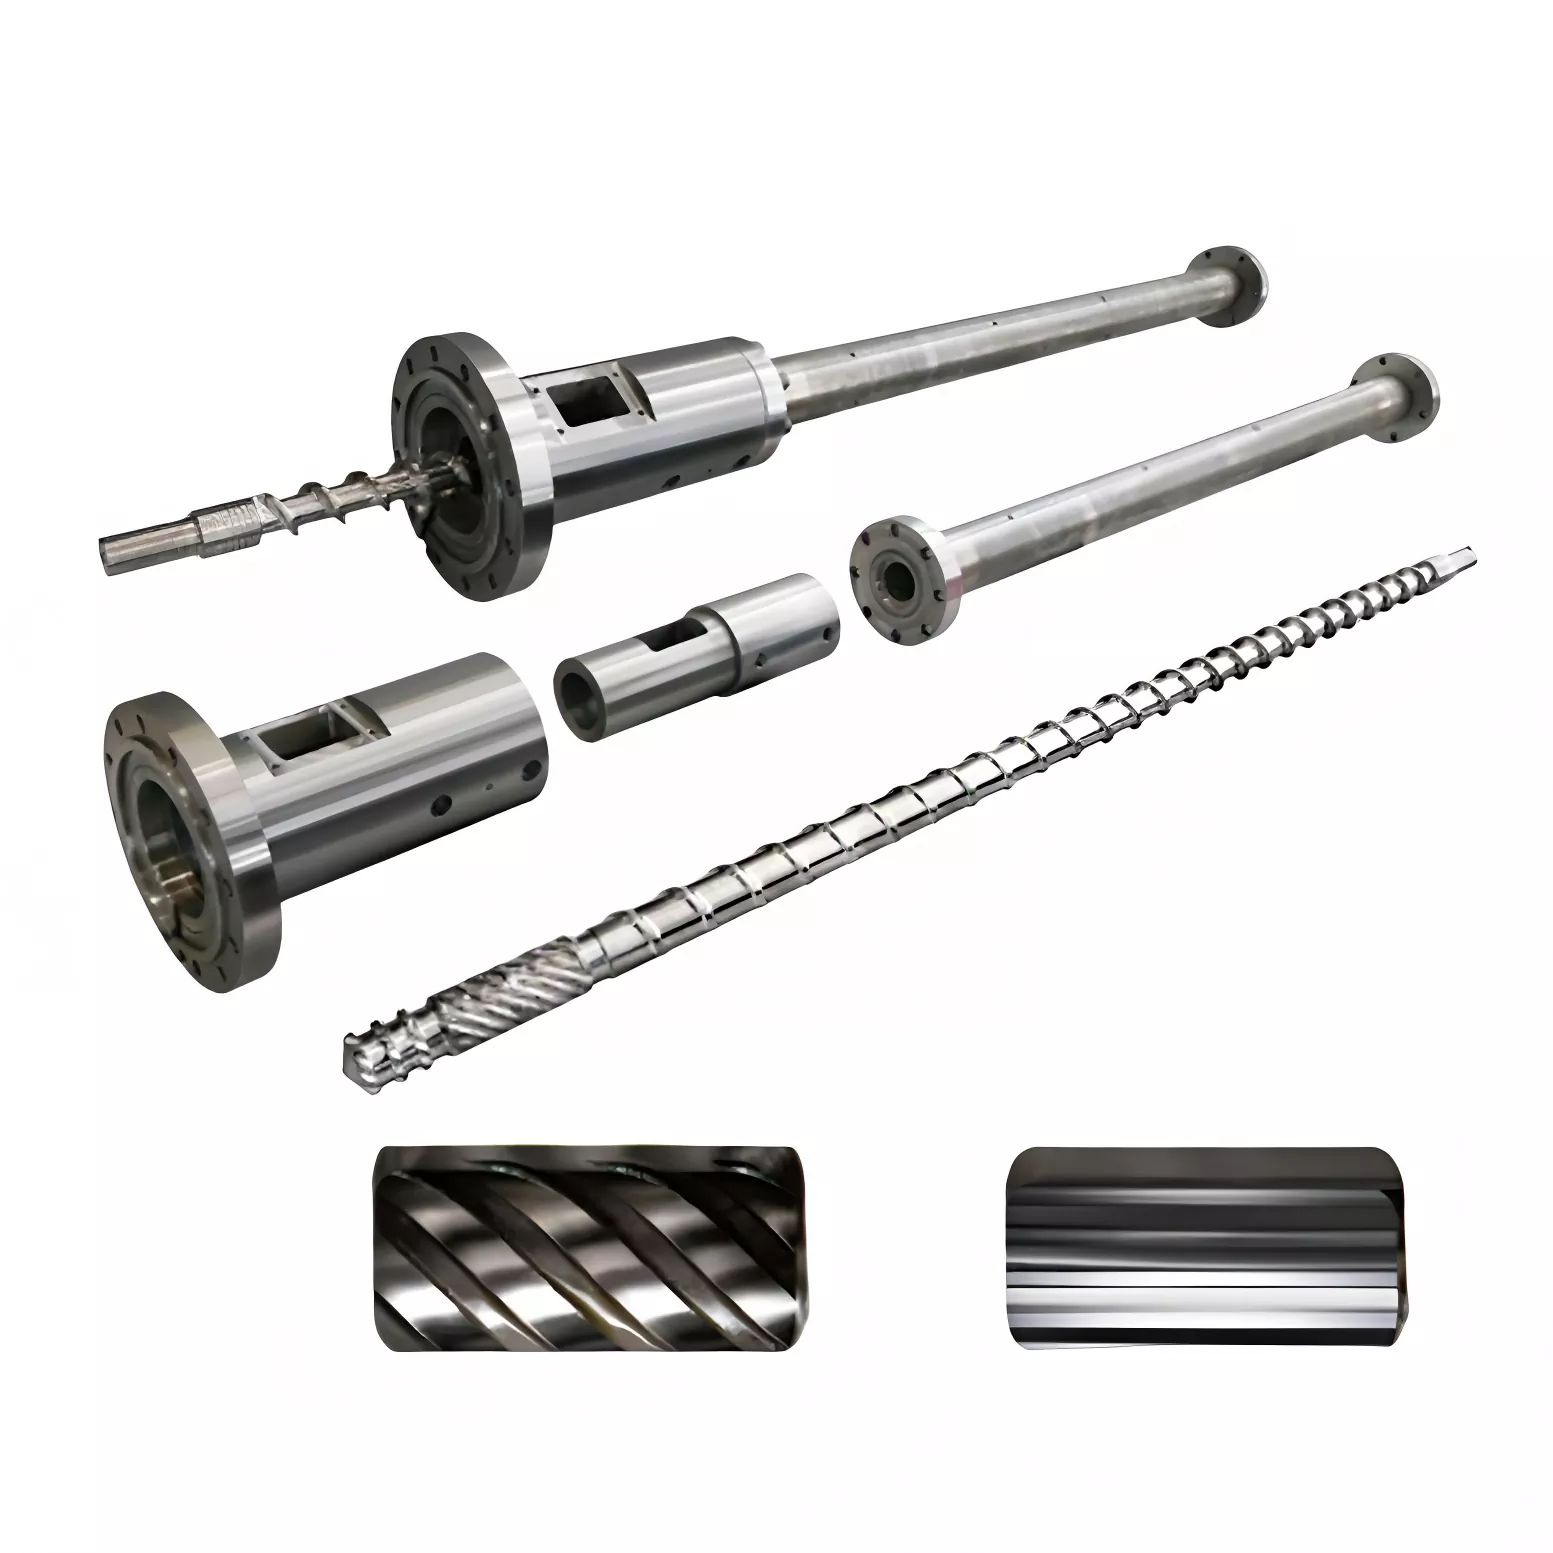
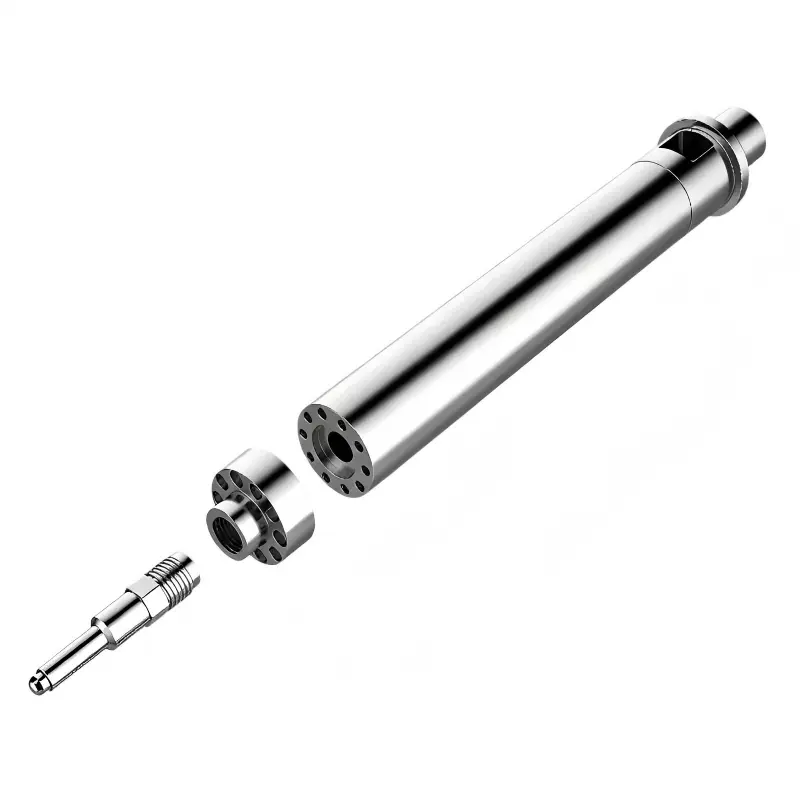
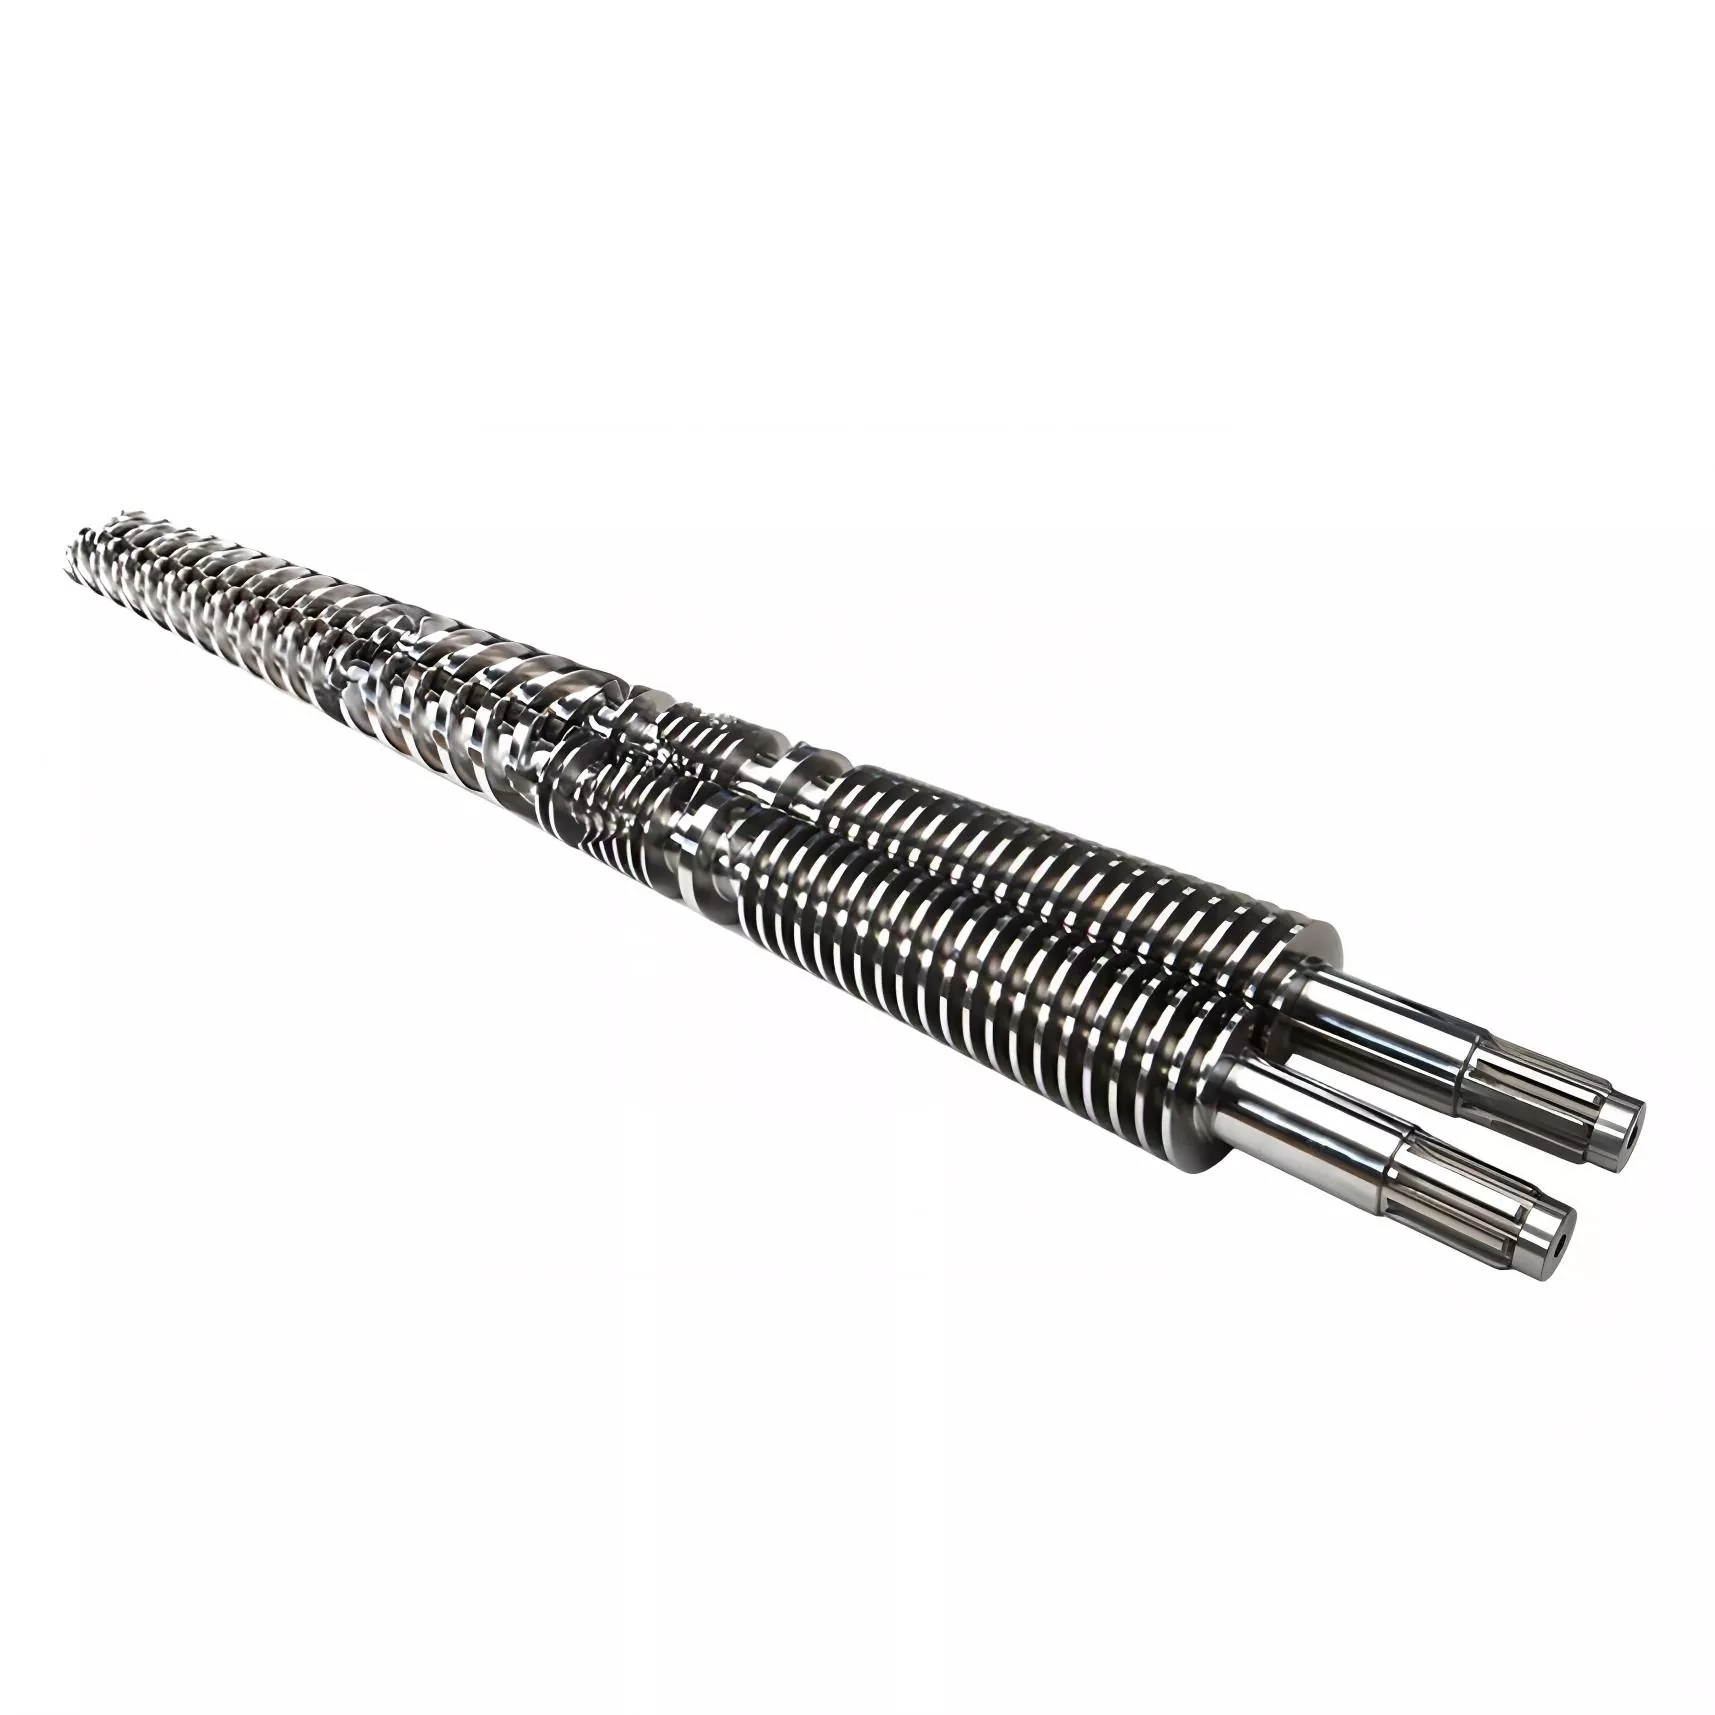
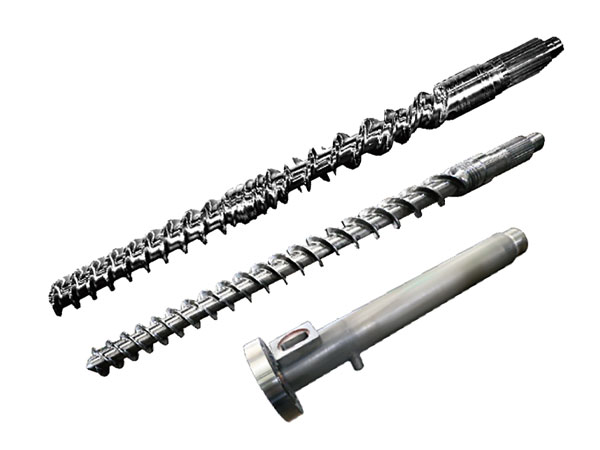
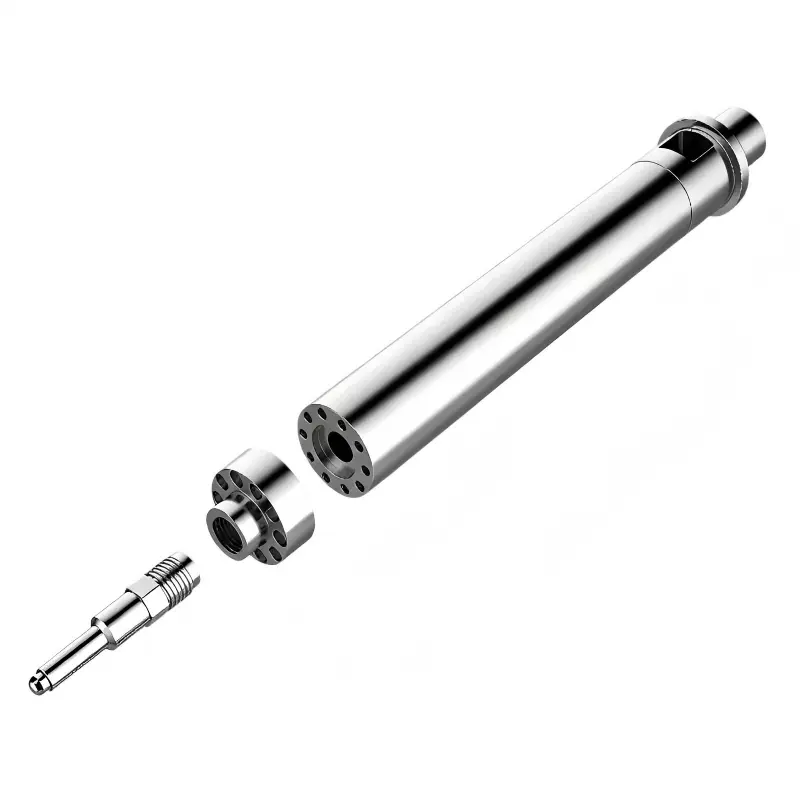
アン射出成形用スクリューバレル射出成形機内の主要な可塑化アセンブリです。これは主に、加熱されたバレル内に取り付けられた回転スクリューで構成されています。これらのコンポーネントが連携して、ポリマー ペレットを前方に搬送し、機械的せん断を加え、熱を伝達し、材料を溶融し、混合して、金型への射出用の制御されたショットを準備します。
スクリューバレルは複数の機能を同時に実行する必要があります。高温、圧力、摩擦、繰り返しの機械的負荷の下で動作しながら、材料を一貫して処理する必要があります。したがって、その内部寸法とネジの形状は、機械や加工される材料と適合する必要があります。
適切なシステムは、安定した溶融調製を維持するのに役立ちます。不適切なシステムまたは著しく摩耗したシステムは、ショット サイズの一貫性の欠如、回復時間の延長、混合不良、スクリュー フライトからの過剰な漏れ、溶融温度の不安定、およびスクラップ率の上昇につながる可能性があります。
スクリューバレルはどのように機能しますか?
通常の成形サイクルでは、プラスチック ペレットがバレルの供給セクションに入ります。スクリューの回転により材料が前方に移動し、バレルを囲むヒーターが熱エネルギーを供給します。スクリューの回転時に発生する摩擦や粘性散逸も溶解に寄与します。
ポリマーが前方に移動すると、スクリューがポリマーを圧縮して均質化します。溶融プールが徐々に発達し、未溶融粒子が徐々に溶融物に取り込まれます。次に、ネジは先端の前で必要な量の材料を計量します。射出中、スクリューはプランジャーのように前方に移動し、準備された溶融物をノズルから金型に押し込みます。
キーポイント:スクリューの回転は単なる搬送動作ではありません。スクリューの形状、圧縮、滞留時間、バレル温度、背圧、回転速度の相互作用により、ポリマーがどの程度効果的に可塑化されるかが決まります。
すべてのポリマーは熱とせん断下で異なる挙動を示すため、スクリューの設計は樹脂の配合と成形プロセスとともに考慮する必要があります。研磨性フィラーを含む材料には、標準的な未充填の熱可塑性プラスチックとは大幅に異なる摩耗保護が必要な場合があります。
メインスクリューゾーンとは何ですか?
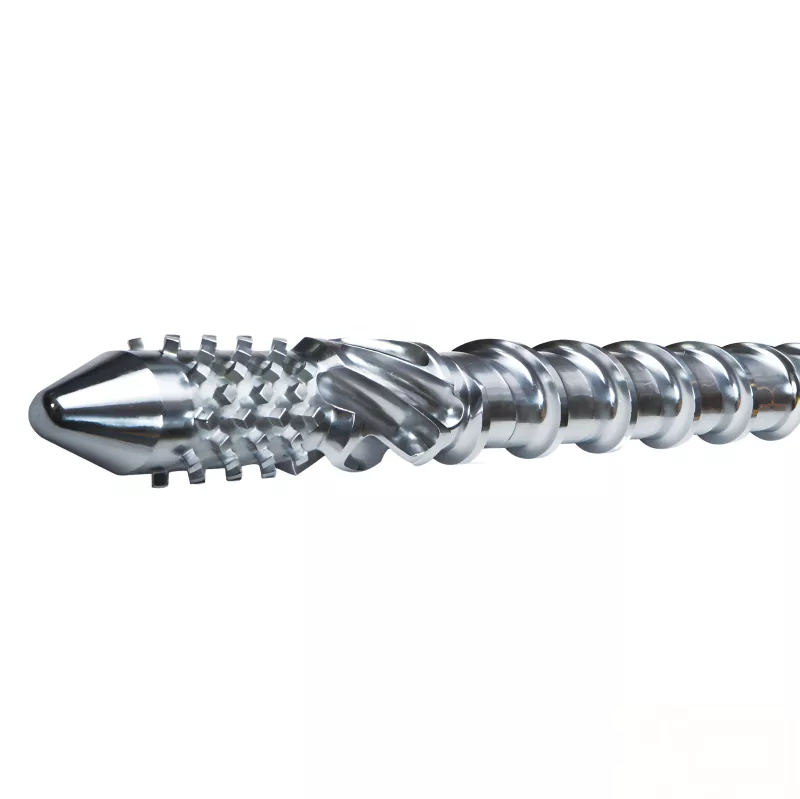
従来の射出成形スクリューのほとんどは、3 つの機能ゾーンを通じて理解できます。正確な寸法はスクリューの設計と用途によって異なりますが、各ゾーンは可塑化プロセス全体に寄与します。
| スクリューゾーン | 一次機能 | 典型的な懸念事項 |
|---|---|---|
| フィードゾーン | 固形ペレットを受け取り、搬送します。 | 摂食またはブリッジングが不十分です。 |
| 圧縮/移行ゾーン | ペレットを圧縮し、溶解を促進します。 | 過度のせん断または不完全な溶解。 |
| 測光ゾーン | 溶融物を均質化し、計量します。 | 混合が不十分または計量が不安定です。 |
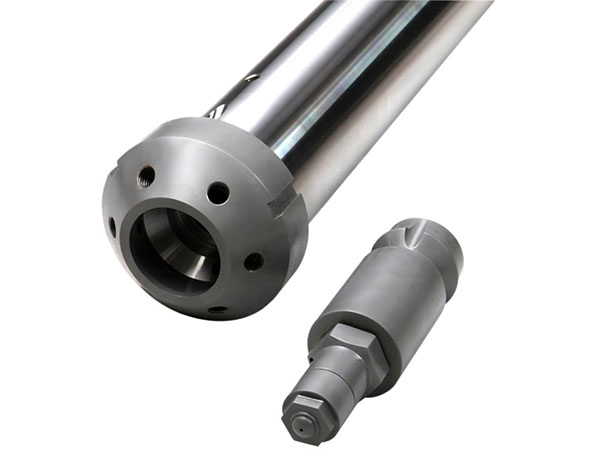
スクリューチップとチェックリングのアセンブリも、回収および射出中の溶融物の動きの制御に役立つため、重要です。過剰なクリアランス、コンポーネントの損傷、または不適切な設計は、圧力保持とショットの一貫性に影響を与える可能性があります。
スクリューバレルの品質がなぜ重要ですか?
スクリューバレルは可塑化の再現性に直接関係します。射出成形機、金型、樹脂に変更がない場合でも、スクリュー バレルがひどく摩耗すると、材料の加工方法が変化する可能性があります。
- より安定した可塑化:正しいスクリュー形状は、より予測可能な溶融を生成するのに役立ちます。
- ショットの安定性の向上:制御された計量と内部漏れの低減により、再現性のあるショット準備がサポートされます。
- マテリアルハンドリングの改善:適切な表面特性により、要求の厳しい化合物を処理する際の早期摩耗を軽減できます。
- 計画外のダウンタイムの削減:適切に指定されたコンポーネントは、加速された摩耗によって引き起こされる頻繁な交換を回避するのに役立ちます。
- プロセス制御:一貫したスクリューとバレルの寸法により、再現可能な加工条件の確立が容易になります。
大量生産の場合、小さな変動が数千または数百万の成形サイクルにわたって繰り返されるため、これらの要因が重要になる可能性があります。したがって、スクリューバレルは、独立した機械的なスペアパーツとしてではなく、完全な生産システムの一部として評価される必要があります。
どの材料と表面処理が重要ですか?
スクリューバレルの構造は、処理される樹脂と添加剤を考慮する必要があります。一般的なエンジニアリング上の考慮事項には、ベース鋼の選択、硬度、耐食性、耐摩耗性、窒化処理、硬化表面処理、およびその他の表面またはバイメタルのソリューションが含まれます。
標準的な熱可塑性プラスチックは比較的穏やかな摩耗条件を課す可能性がありますが、ガラス繊維強化、鉱物充填、難燃剤、またはその他の高度に充填された化合物は、かなり厳しい摩耗条件を課す可能性があります。一部のポリマーや添加剤も、高温で腐食に関連した問題を引き起こす可能性があります。
重要な考慮事項の概要
- 非充填材: 寸法精度と一般的な耐久性に重点を置きます。
- 研磨剤入り素材: 耐摩耗性構造を優先します。
- 腐食性の配合: 耐腐食性の材料または保護処理を検討してください。
- 高温ポリマー: 意図した加工範囲との材料の適合性を検証します。
正しい選択は実際の生産条件によって異なります。材料や処理を指定する前に、樹脂のグレード、フィラーの割合、処理温度、処理量、スクリュー速度、圧力、予想される稼働時間などをすべて考慮する必要があります。
注文する前に考慮すべきことは何ですか?
購入時に最もよくある問題の 1 つは、機械モデルまたはスクリュー直径のみを使用してスクリュー バレルを注文することです。これらの詳細は有用ですが、正確な製造には十分な情報が得られない可能性があります。
- マシンのメーカーとモデル:正確なマシン構成を確認してください。
- ネジ径:寸法要件を正確に満たします。
- ネジの長さとL/D比:これらは滞留時間と可塑化挙動に影響を与えます。
- 加工中の素材:樹脂および研磨剤または腐食性添加剤を特定します。
- 出力要件:ショット重量、サイクルタイム、予想される生産量を考慮してください。
- ネジの形状:圧縮比、飛行設計、混合要件、その他のアプリケーション固有の機能を確認します。
- バレル構成:供給開口部、加熱ゾーン、ノズルインターフェイス、機械側の寸法を確認します。
- 摩耗保護:加工環境に応じて適切な材質や処理を選択してください。
交換コンポーネントの場合、図面、寸法、写真、既存のネジの仕様、樹脂情報を提供すると、寸法や用途の不一致のリスクを大幅に軽減できます。
スクリューバレルの摩耗の原因は何ですか?
摩耗は射出成形における通常の懸念事項ですが、その速度は用途によって大きく異なります。研磨性充填剤、汚染された材料、過剰な温度、不適切な洗浄方法、位置ずれ、不適切な加工条件はすべて、劣化の加速に寄与する可能性があります。
| 症状 | 考えられる原因 | 便利なチェック |
|---|---|---|
| 回復時間の増加 | 可塑化効率または摩耗の低下 | スクリューの速度、温度、クリアランスを確認してください。 |
| ショットバリエーション | 漏れまたはチェックリングの問題の可能性 | ネジの先端と逆止弁を点検してください。 |
| 色の一貫性が低い | 混合不足または材料の劣化 | ネジの設計と熱プロファイルを確認してください。 |
| 金属粒子や汚れ | 機械的摩耗または表面の損傷 | 可塑化ユニットを停止して点検します。 |
測定は目視検査のみよりも信頼性が高くなります。計画的なメンテナンス中に、スクリューフライトの寸法、バレル内径、クリアランス、および関連コンポーネントを確認することは、改修または交換が適切であるかどうかを判断するのに役立ちます。
一般的な処理の問題はどのように診断できますか?
成形性能が変化した場合、すぐにスクリューバレルを交換することが必ずしも正しい最初のステップであるとは限りません。体系的な調査は、問題の原因が可塑化アセンブリ、プロセス設定、材料の状態、または別の機械コンポーネントにあるのかを特定するのに役立ちます。
まず、回復時間、クッション、射出圧力、樹脂温度、ショットの変動、スクリューの位置、サイクル タイムなどの測定可能な変化を記録します。これらの観察結果を、入手可能な場合は過去の生産データと比較します。
次に、樹脂の乾燥と供給のプロセスを検査します。湿気、汚染、不適切な材料、または一貫性のないペレット供給により、機械的問題のように見える症状が発生する可能性があります。
プロセス条件が安定している場合は、スクリュー、バレル、スクリュー先端、チェックリング、ノズル、および関連コンポーネントを検査します。スクリューとバレル間のクリアランスが過剰になると、可塑化と計量の効率が低下する可能性があります。逆止弁が損傷していると、ショットの動作が不安定になる場合があります。
実際のトラブルシューティング手順:
プロセスデータ → 材料状態 → 温度プロファイル → スクリュー操作 → スクリュー/バレル測定 → 部品検査 → 是正措置。
どうすれば耐用年数を延ばすことができますか?
適切なメンテナンスによって摩耗がなくなるわけではありませんが、不必要な損傷を抑制し、コンポーネントの交換をより予測しやすくするのに役立ちます。
- 正しい樹脂を使用し、異物の混入を避けてください。
- 処理中のポリマーに対して適切な起動および停止手順に従ってください。
- 不必要なスクリュー速度や加工温度を避けてください。
- 異常な回復時間の変化と圧力の挙動を監視します。
- 定期メンテナンス時にネジの先端とチェックリングを点検してください。
- 外観だけに頼るのではなく、ネジとバレルの寸法を測定してください。
- 材料を変更する場合は、適切なパージ手順を使用してください。
- 稼働時間、処理された材料、メンテナンス作業の記録を保管します。
予防検査は、研磨剤を連続的に処理する生産ラインにとって特に価値があります。段階的な寸法変化を早期に検出すると、生産チームは予期せぬ障害の後ではなく、計画されたダウンタイム中に改修や交換を計画するのに役立ちます。
標準および耐摩耗性スクリューバレル
あらゆる射出成形用途に適した汎用のスクリュー バレル構成はありません。標準構造は汎用材料に適している可能性がありますが、要求の厳しい化合物にはより耐摩耗性の高いソリューションが正当化される可能性があります。
| 考慮 | 汎用アプリケーション | 摩耗の激しい用途 |
|---|---|---|
| 材料 | 満たされていないことが多いか、要求が中程度である | 多くの場合、ガラス、鉱物、またはその他の研磨性化合物 |
| 優先度 | バランスの取れたパフォーマンスとコスト | 耐摩耗性と使用耐久性 |
| メンテナンス | 定期検査 | 寸法と摩耗を詳細に監視 |
最も経済的なオプションは、全運用期間にわたって評価する必要があります。部品が急速に摩耗したり、頻繁に生産が中断されたりする場合、初期コンポーネント価格が低くても、総運用コストが最低になるとは限りません。
よくある質問
射出成形スクリューバレルの主な目的は何ですか?
その主な目的は、射出前にポリマーを搬送、溶融、混合、均質化し、計量することです。スクリューとバレルが連携して、成形サイクルごとに制御された量の溶融物を準備します。
スクリューバレルの交換が必要な時期をどうやって知ることができますか?
一般的な警告兆候には、回復時間の増加、不安定なショット サイズ、一貫性のない溶融品質、過度の漏れ、異常な摩耗、または機械やコンポーネントの仕様を超える測定可能な寸法クリアランスが含まれます。外観だけで状態を判断するよりも、適切な測定を行うことが望ましいです。
1 つのネジ設計であらゆる種類のプラスチックを加工できますか?
いいえ。ポリマーが異なれば、溶融特性、熱感度、粘度、混合要件も異なります。特定の材料ファミリー向けに設計されたネジが、別の配合では最適な性能を発揮しない可能性があります。
ガラス入り材料に特別な注意が必要なのはなぜですか?
ガラス繊維は研磨性があり、スクリューフライト、バレル表面、その他の可塑化コンポーネントの摩耗を促進する可能性があります。研磨コンパウンドの連続処理には、耐摩耗性の材料または表面処理が適切な場合があります。
スクリュー速度はスクリューバレルの寿命に影響しますか?
スクリュー速度は、せん断、発熱、スループット、機械的動作環境に影響を与えます。速度が過剰または不適切であると、不要な熱的ストレスや機械的ストレスが発生する可能性があるため、材質や機械に応じて使用条件を設定する必要があります。
交換用スクリューバレルをリクエストする場合、どのような情報を提供する必要がありますか?
有用な情報には、機械のメーカーとモデル、スクリューの直径、スクリューの長さまたは L/D 比、既存のスクリューの図面 (入手可能な場合)、バレルの寸法、樹脂の種類、フィラー含有量、加工温度、ショット重量、および生産要件が含まれます。写真や寸法測定も構成を確認するのに役立ちます。
最終的な考慮事項
アン射出成形用スクリューバレルポリマーがペレットから使用可能な溶融物にどのように効率的かつ一貫して変換されるかを決定するため、射出成形において基本的な役割を果たします。スクリューの形状、バレルの状態、材料の選択、摩耗保護、動作パラメータ、メンテナンスはすべて最終結果に影響します。
バイヤーと生産エンジニアにとって最も重要な教訓は、直径や機械名だけでコンポーネントを選択するのではなく、実際の用途に応じてコンポーネントを指定することです。樹脂、生産条件、摩耗環境、必要な生産量を理解することで、より適切なスクリューバレルとより予測可能な成形プロセスが得られます。
信頼性の高いスクリューバレルソリューションをお探しですか?
舟山ハッピープラスチック機械有限公司プラスチック加工機械のコンポーネントに焦点を当てており、さまざまな射出成形用途向けのスクリューおよびバレルのソリューションで顧客をサポートできます。詳細な機械および材料情報を提供することは、適切な構成を特定するための効果的な最初のステップです。
射出成形機用のスクリューバレルが必要ですか? お問い合わせ機械の仕様、加工材料、寸法要件、用途のニーズについて話し合います。
関連ニュース
メッセージを残してください