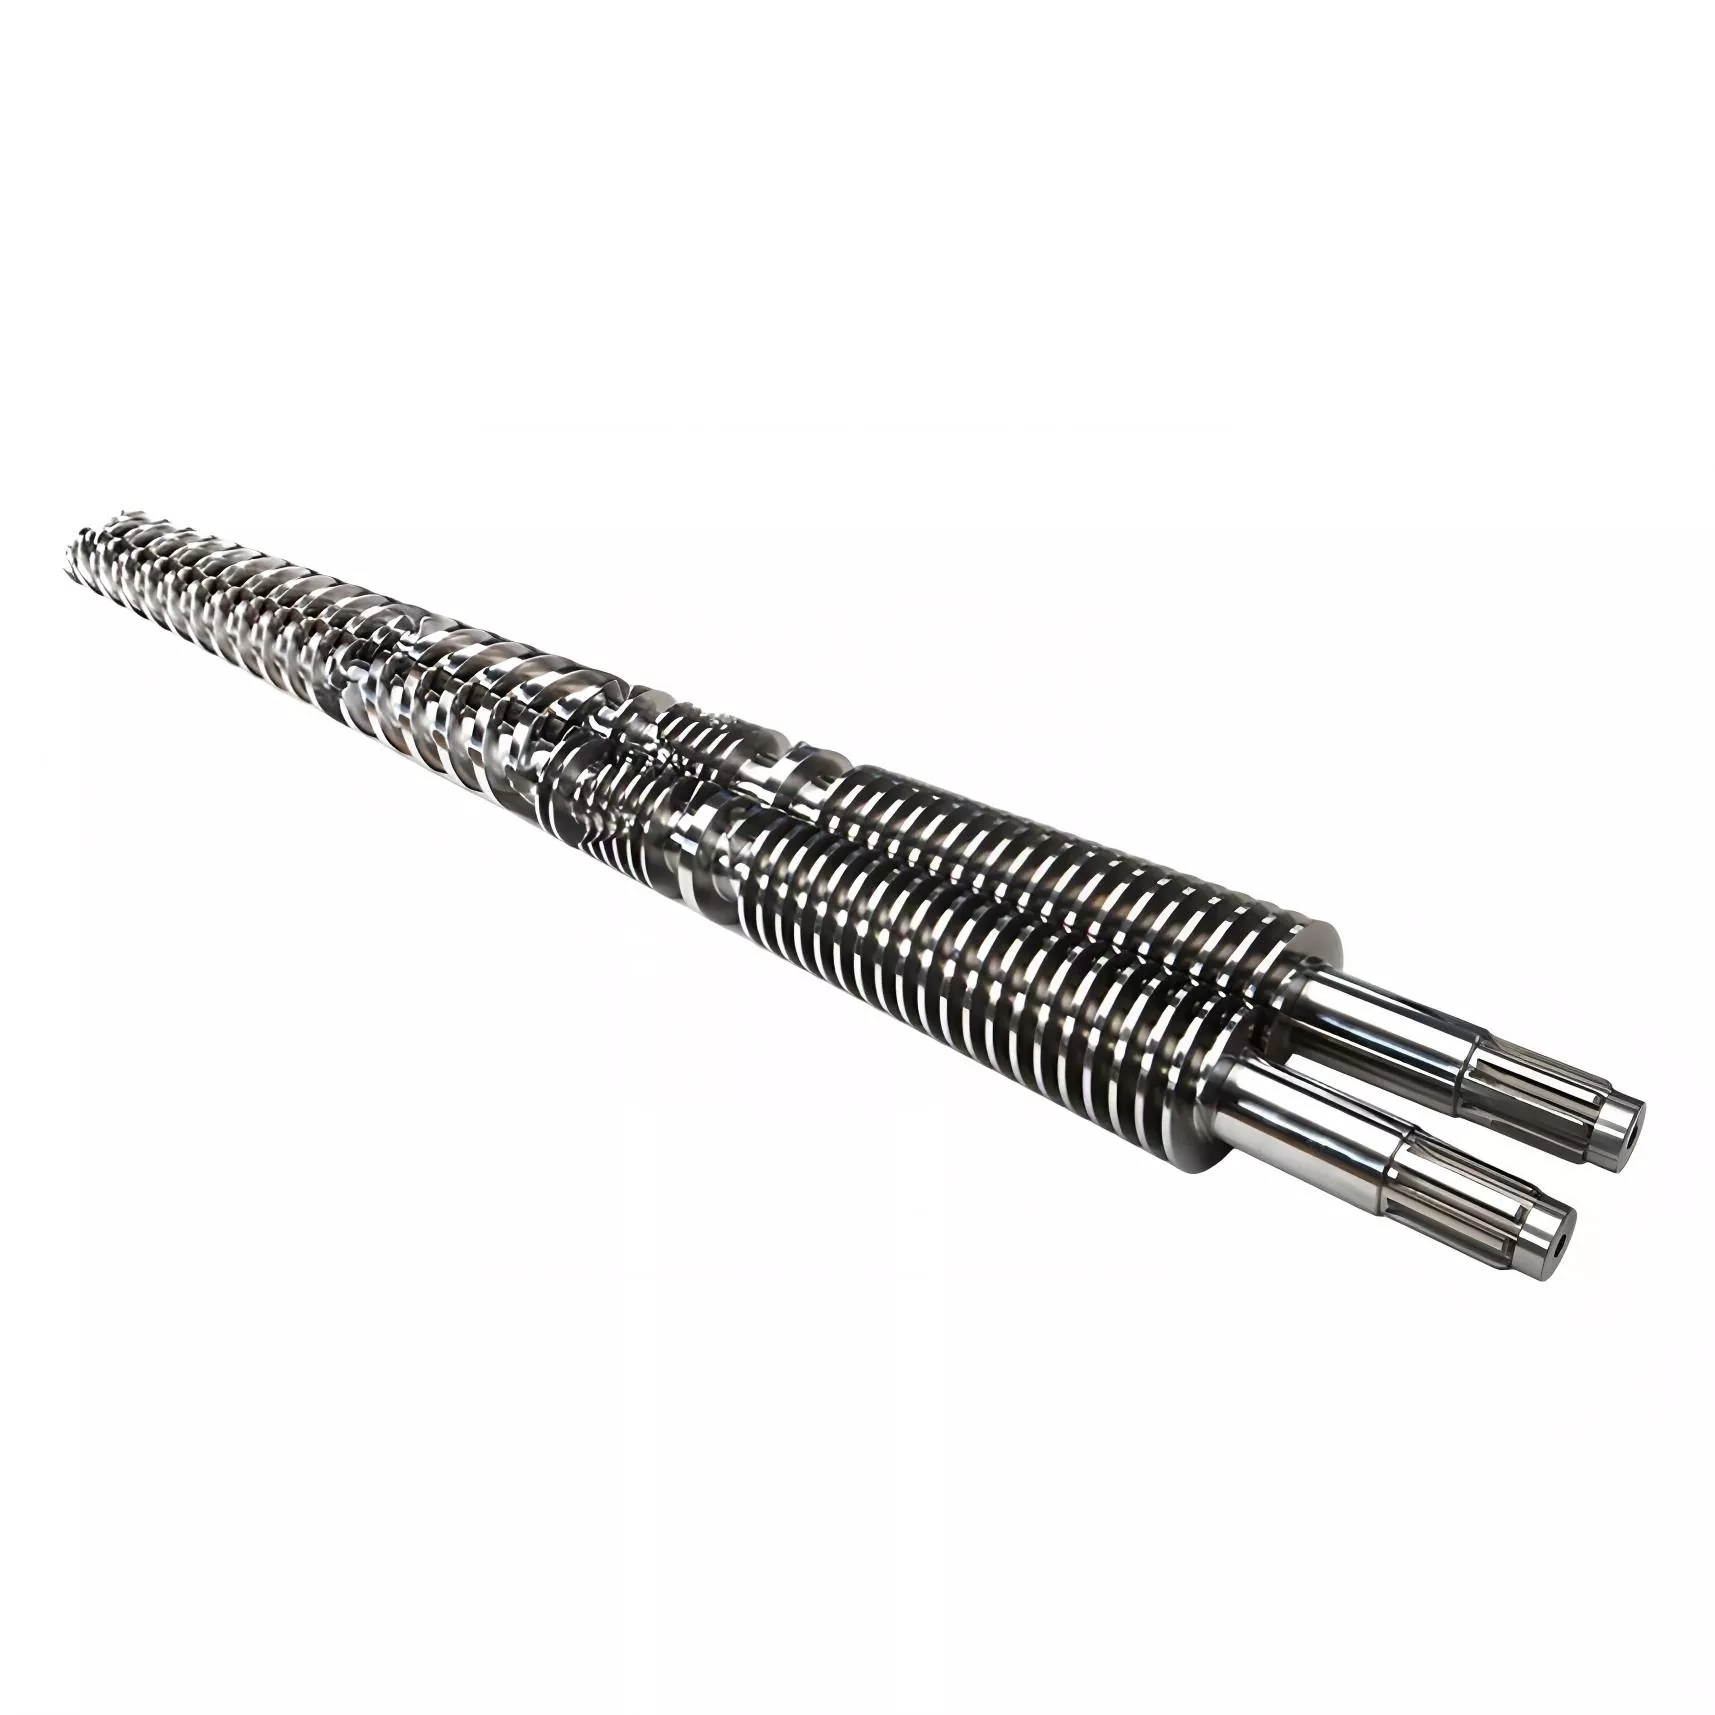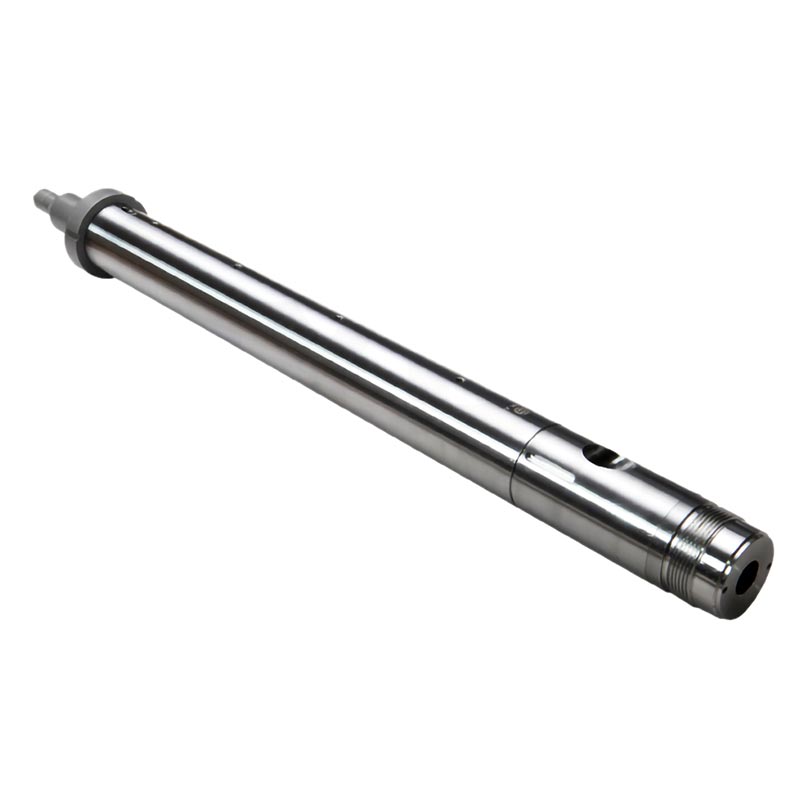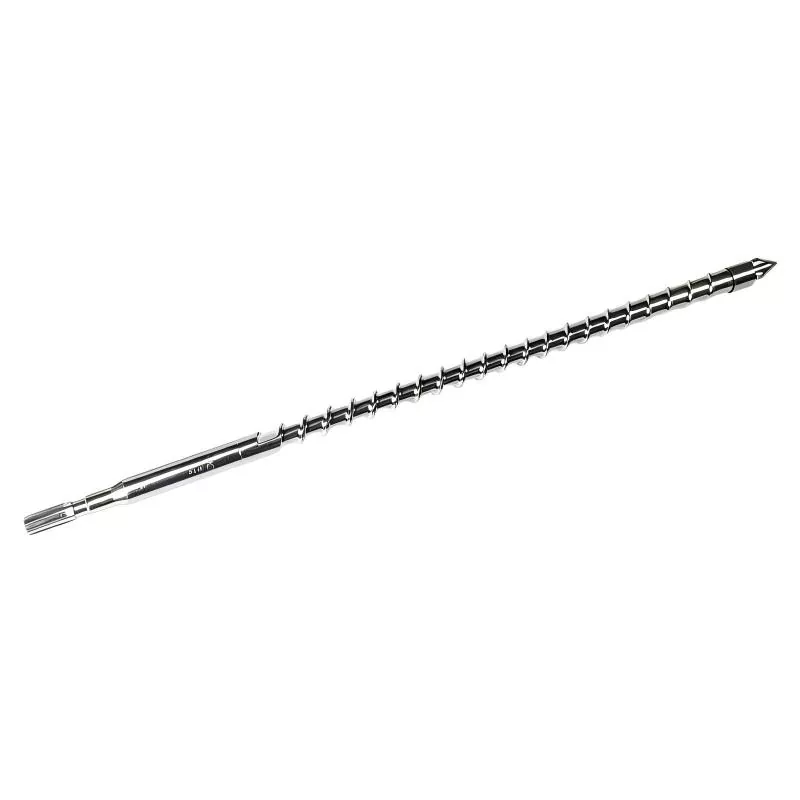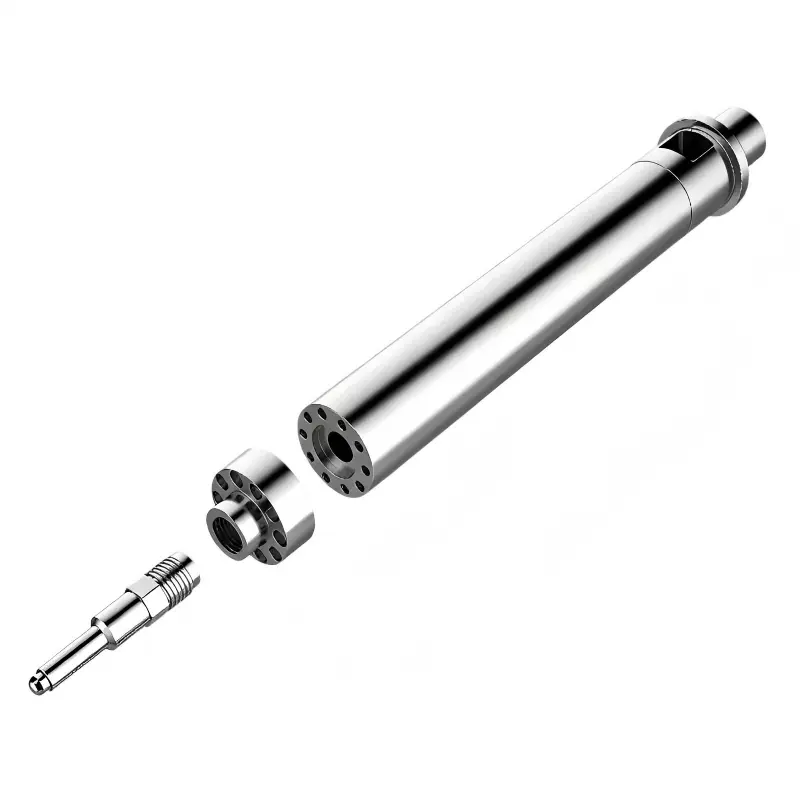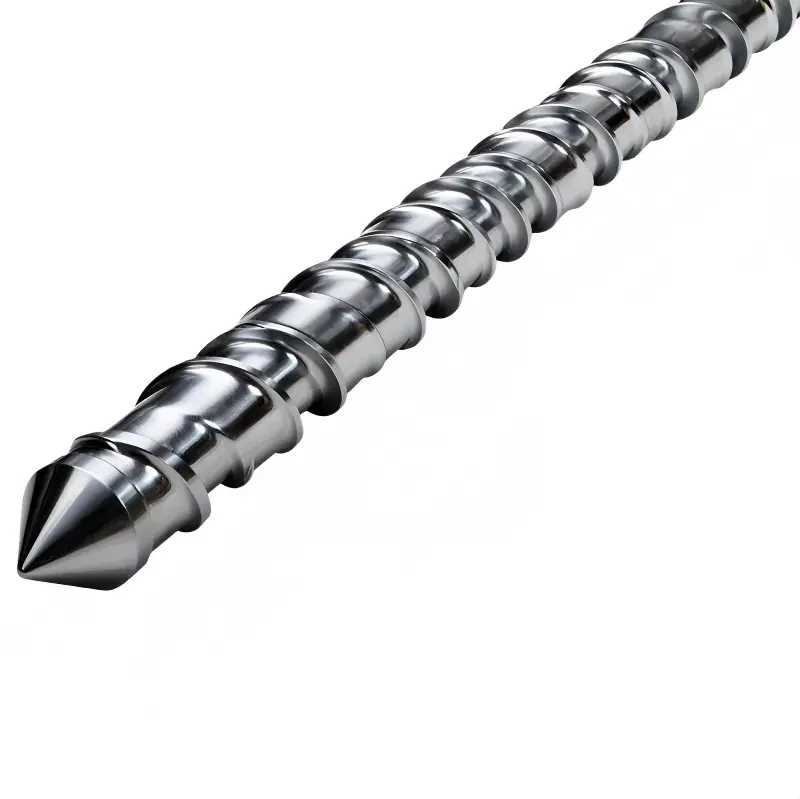
PVCシングルスクリューバレル
高品質の PVC シングル スクリュー バレル ユニットの購入を検討している世界中のパイプおよび異形押出機は、熱分解とガス放出の障害を排除するために HAPPY PLASTICS 工場を信頼しています。当社の特殊な冶金技術は激しい塩酸腐食に耐え、高フィラー使用時のスクラップ率を 22% 削減します。
経験豊富な中国の PVC シングル スクリュー バレルのメーカーおよびサプライヤーから調達することで、押出成形工場は長時間の連続生産にわたって寸法安定性を維持できます。 HAPPY PLASTICS は、精密な内部ホーニングと高度な遠心バイメタル鋳造を統合し、重度の炭酸カルシウム負荷に耐え、材料劣化による黒点や黄色点を排除する、適合したスクリューとバレルのセットを提供します。
技術仕様と製造精度
長期にわたる高温 PVC 押出加工中の急速な機械的摩耗と化学的腐食を防ぐために、HAPPY PLASTICS PVC シングル スクリュー バレルは非常に厳しい機械加工公差基準を採用しています。
• ベース素材:高品質38CrMoAlA合金鋼を真空脱ガス処理と72時間の深ガス窒化処理により処理し、有効硬化層深さは0.5mm~0.7mmに達します。
• ネジ表面合金強化:スクリューフライトの頂部は、タングステンカーバイド粒子を混合した厚さ 2.0 mm のニッケルベースの合金層で溶接されており、表面硬度は最大 58 ~ 62 HRC です。
• バレルバイメタルライナー:バレル内壁には厚さ2.5mm~3.0mmの遠心鋳造Fe-Cr-Ni-B合金ライニングを採用しており、優れた耐洗掘性と耐摩耗性を備えています。
• 高精度の同心度:ねじ外周とねじ底部の同心度を0.015mm以内に管理し、隙間摩擦の不均一や装置の異常摩耗を防ぎます。
ネジの設計をさまざまな PVC 配合に適合させるにはどうすればよいですか?
汎用標準の押出機スクリューとバレルは、異なる PVC 安定剤配合によって引き起こされる溶融変化に適応できません。実際の生産配合に従って専用の PVC シングル スクリュー バレルをカスタマイズすることで、材料の熱劣化や初期部品の故障を効果的に回避できます。
高フィラー硬質 PVC 配合物
高含有量の炭酸カルシウム鉱物フィラーは、スクリュー圧縮セクションのフライトを激しく研磨し、摩耗させます。スクリューフライトには全面バイメタルクラッド補強を採用し、フルタングステンカーバイドライニングバレルとのマッチングにより、安定した押出クリアランスと長期安定した生産性能を維持します。
PVC と液体錫のブレンド
新しい環境に優しい安定剤は、PVC 溶融物と金属表面の接着力を変化させ、ねじの根元に溶融物が付着して炭化しやすくなります。当社チームは、スクリューフライトピッチ構造を最適化し、スクリュー表面に0.05mm以上の厚さの硬質クロムメッキを追加することで、スムーズな溶融離型を実現し、材料の固着を防ぎます。
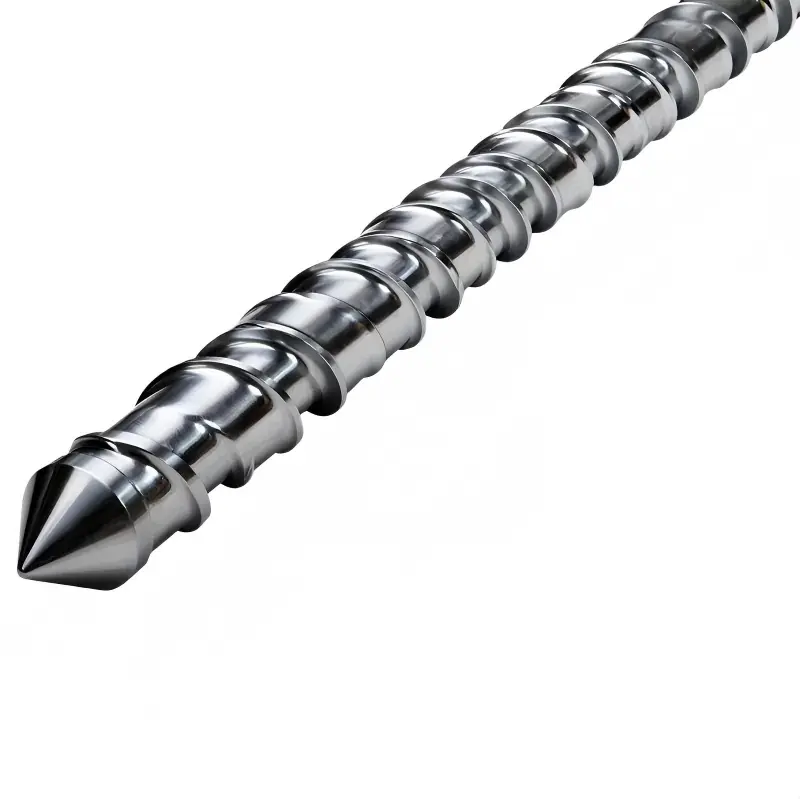
段階的なインストール
設置とデバッグの改善が、バイメタルライニングの初期故障の主な原因です。新しい PVC シングル スクリュー バレルを取り付けてデバッグするには、以下の標準化された手順に従ってください。
1. ギアボックスのアライメント検出:ネジを取り付ける前に、バレルをギアボックスのフランジに固定し、レーザーアライナーを使用して軸方向のたわみを検出し、誤差が 0.03 mm 未満であることを確認します。
2. ドライブスプラインのメンテナンス:ギアボックスのスプライン内の残留汚れを徹底的に洗浄し、高押出トルクによるシャフトの噛み込みを避けるために高温焼き付き防止銅グリースを塗布します。
3. 冷間機械のクリアランス検査:スクリューをバレルに完全に挿入し、ギアボックスのスピンドルを手動で 2 周回転させ、詰まり箇所や金属摩擦による異常音が発生しないことを確認します。
4. 熱膨張熱間締め:すべてのバレルゾーンを 150℃ に加熱し、一定温度を 40 分間保ちます。熱膨張クリアランスの偏差をオフセットするために、熱いうちにバレルフランジボルトを標準トルクに従って締め付けます。
ハードウェアの交換時期を示すプロセス信号は何ですか?
生産オペレーターは、リアルタイムの押出プロセスデータを通じてスクリューとバレルの摩耗度を判断し、完成品の品質が低下する前に付属品を交換できます。
• 押出ヘッド圧力の継続的な低下:モーター速度が固定されていると、ヘッド圧力が永久に低下します。これは、スクリューフライトが摩耗し、ラジアルクリアランスが増加し、メルトの逆流滑りが発生することを意味します。
• 真空ベントの材料のオーバーフロー:PVC 溶融物が真空排気ポートから勢いよく飛び出すのは、主にスクリュー計量セクションの深刻な摩耗が原因であり、溶融物の安定した前方搬送バランスが崩れます。
• 不安定なモーター動作電流:安定した送り速度での電流の変動は、局部的なネジの詰まりやシャフトの曲がり変形を示しており、直ちに真直度検査とメンテナンスが必要です。
技術的なよくある質問
Q: 押出機を一時停止し、再起動した直後に塩ビパイプに黄色い筋が現れるのはなぜですか?
A: 黄色の縞模様は、スクリューのデッドゾーン内での材料の長期停滞と熱分解によって発生します。標準のネジが摩耗すると、クリアランスが大きくなり、フライトの裏側に溶融物滞留領域が形成され、シャットダウン中に材料が炭化して黄色に変わります。当社のカスタマイズされたPVCシングルスクリューバレルは、勾配セルフクリーニングフライト構造を採用し、デッドゾーンのない完全なメルトフローを実現し、イエローライン欠陥を完全に解決します。
Q: 当社の硬質 PVC プロファイル生産ラインでは頻繁に色の切り替えが必要ですが、パージ時間を短縮するにはどうすればよいですか?
A: 一般的な窒化ネジ表面は、長期間の酸腐食により微細なピットが発生し、ピット内に顔料が残留します。クロム・ニッケル合金の表面クラッドに合わせた超鏡面研磨処理(Ra≦0.15μm)をご提供いたします。低摩擦の滑らかな表面により、溶融物の付着が回避され、色の変化とパージの効率が大幅に向上します。
Q: 古いバレルを研いで特大のネジに合わせることができるか、それとも直接交換する必要があるかを判断するにはどうすればよいですか?
A: バレル圧縮部および計量部の内壁の摩耗を検出するには、内径ダイヤルインジケータを使用してください。最大摩耗深さが0.5mm未満であれば、バレルを均一にホーニングすることができます。一致するオーバーサイズの PVC シングル スクリュー バレル アセンブリをカスタマイズして、元の標準マッチング クリアランスを復元し、バレル全体の交換コストを節約できます。
ホットタグ: PVC シングル スクリュー バレル、PVC 押出機スクリュー バレル、シングル スクリュー バレル メーカー
お問い合わせを送信
連絡先情報
-
住所
中国浙江省舟山市定海区金塘鎮大豊橋興東路217号
-
-
射出成形機のバレル、射出成形機のスクリュー、押出機のギアボックス、価格表などに関するお問い合わせは、メールに残していただければ24時間以内にご連絡させていただきます。